İletişim Bilgileri
-
 Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
-
 86-135-64796935
Teklif Al
Tipik Basınçlı Döküm Kalıp Maliyeti: Fiyat Aralıkları, Maliyet Etkenleri ve Fiyat Teklifleri Nasıl Hesaplanır?
2026-08-13
Basit bir parça için küçük bir çinko alaşımlı basınçlı döküm aletinin maliyeti kabaca 3.000 ila 8.000 ABD Doları arasında olabilir. İki boşluklu ve temel su soğutmalı orta büyüklükte bir alüminyum kalıp genellikle 15.000 ABD Doları ile 50.000 ABD Doları arasındadır. Motor mahfazası, şanzıman kutusu veya akü tepsisi için kullanılan türden büyük bir otomotiv veya yeni enerji taşıtı yapısal kalıbı hızlı bir şekilde 100.000 ABD Dolarını geçebilir ve büyük kızak sistemleri ve konformal soğutmalı versiyonların fiyatları 300.000 ABD Dolarının üzerindedir. Bu nedenle sorunun en yararlı yanıtı tek bir sayı değil, bir gruptur. Düşük uçta 3.000 ABD Doları, çoğu üretim amaçlı alüminyum takım için 20.000 ABD Doları ila 60.000 ABD Doları ve karmaşık otomotiv kalıpları için çok daha fazlasını planlayın. Bu makalede, bir teklifi bu bandın en altından en üstüne neyin taşıdığı, bu aralığın neden var olduğu ve tedarikçilerin alacağınız rakamı gerçekte nasıl hesapladığı açıklanmaktadır.
Basınçlı döküm kalıbı katalog ürünü değildir. Bu, bir dizi müşteri parça çizimiyle başlayan, dövme çelik bloklardan işlenen ve spesifikasyona uygun parçalar üretene kadar deneme atışlarıyla ayarlanan özel bir hassas alettir. Geometri, alaşım, üretim hacmi, yüzey kaplama gereksinimleri ve kalite beklentileri her projede değiştiğinden kalıbın fiyatı da onlarla birlikte değişir. Tedarikçiler listeden fiyat almazlar; parçanın yapısal analizinden ve arkasındaki üretim programından alıntı yapıyorlar.
Parça geometrisi, kalıbın dış boyutlarını, kızak ve maça sayısını, boşluğun derinliğini ve şeklini, kapı konumunu ve soğutma kanallarının karmaşıklığını belirler. Kenarları açık, düz, kutu şeklindeki bir parça, işlenmesi en ucuz şeylerden biridir. Dahili nervürlere, çıkıntılara, ayırma çizgisine dik deliklere ve hareketli kızakların kullanılmasını gerektiren alt kesimlere sahip kapalı bir mahfazanın maliyeti çok daha fazladır. Çelik hacmi, işleme süresi ve döküm kusurları riski, geometri zorluğuyla birlikte artar ve tedarikçiler bunu tekliflerine dahil eder.
Kalıbın kendisini ürettiği parçalardan ayırmaya yardımcı olur. Kalıp, bir kez ödenen ve daha sonra üretimin ömrü boyunca itfa edilen bir sermaye gideridir. Dökülmüş parçanın birim fiyatı çevrim süresini, malzemeyi, işçiliği ve genel giderleri yansıtır, ancak aletin tam maliyetini yansıtmaz. Parça fiyatını, planlanan hacmi ve takım ömrünü karşılaştırmadan kalıp tekliflerini karşılaştıran alıcılar yanlış sonuçlara varacaktır. Sık sık onarım gerektiren veya tutarsız parçalar üreten ucuz bir kalıp, toplam maliyeti önemli ölçüde artırabilir. Kalıbın gerçek değeri ilk faturada değil, atışlarda ölçülür.
Fiyat tekliflerinin neden farklı olduğunu anlamak için tedarikçinin ne için ödeme yapması gerektiğini bilmek yardımcı olur. Bir kalıp teklifi beş ana bloktan oluşur: mühendislik, çelik, işleme, standart bileşenler ve numune alma. Her bloğun kendine ait maliyet yapısı ve risk profili vardır.
Mühendislik aşaması, kapı ve yolluk tasarımını, soğutma hesaplamasını, taslak analizini, büzülme telafisini ve zorlu parçalar için kalıp akış simülasyonunu içerir. Karmaşık bir otomotiv dökümünde tasarımcı ayrıca slayt çalıştırma yöntemini, çıkarma sırasını ve kalıbın termal dengesini de tanımlar. Tasarım saatler alır ve bu saatler ücretlidir. Basit kalıplarda mühendislik, teklifin yüzde 5 ila 10'unu oluşturabilir; Dar toleranslara sahip karmaşık ince duvarlı otomotiv parçalarında bu pay yüzde 15 veya daha fazlasına ulaşabiliyor. Mühendislik aynı zamanda gizli riskler de taşır: Kötü tasarlanmış bir kalıp, ilk denemeden sonra yeniden çalışmayı gerektirebilir; bu nedenle deneyimli tedarikçiler tahmin yerine simülasyona yatırım yapar.
Kalıp çeliği is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Boşluk CNC frezeleme ile şekillendirilir, ardından keskin köşeler ve derin ayrıntılar için EDM veya tel kesme ile tamamlanır. Gereken süre kesilecek yüzey alanına, çeliğin sertliğine ve tutulacak toleransa bağlıdır. Yüksek sertlikteki çelikler daha yavaş keser ve daha fazla alet aşındırır. Dökümde yüksek parlaklıkta bir yüzey kaplaması gerekiyorsa cilalama, el emeğini artırır. İşleme genellikle teklifteki en pahalı bloktur, bazen toplamın yüzde 30 ila 40'ını oluşturur.
Kızaklar, göbekler, ejektör pimleri, kılavuz sütunlar, su bağlantıları ve ayırma düzleminin tümü takılmalı ve hizalanmalıdır. Kalıp enjeksiyon makinesi üzerinde doğru kilitleme basıncıyla kapanmalı ve çapak oluşmaması için yarımlar eşit şekilde eşleşmelidir. Montaj bir zanaat operasyonudur. Yetenekli alet yapımcıları gerektirir ve bir programa sığdırmak zordur.
Çoğu tedarikçi teklife iki veya üç deneme turu ekler. Kalıp gerçek bir basınçlı döküm makinesine monte edilir, deneme çekimleri yapılır, parçaların ölçümü yapılır ve düzeltmeler yapılır. Malzeme tüketilir, makine süresi kiralanır ve mühendisler sonuçları analiz eder. Denemede boyutsal bir sorun veya dolum deseninde bir sorun ortaya çıkarsa kalıp, değişiklik yapılması için atölyeye geri gönderilir. Bazı tedarikçiler denemeleri isteğe bağlı bir hat olarak teklif ediyor; diğerleri bunları toplama dahil eder. Her zaman numaranın içinde ne olduğunu doğrulayın.
Mühendislik, çelik, işleme ve numune alma, bir teklifin neleri içerdiğini açıklar ancak dört özel tasarım ve üretim kararı nihai fiyata hakimdir. Etki sırasına göre parça karmaşıklığı, boşluk sayısı, kalıp boyutu ve soğutma sistemi tasarımıdır.
Karmaşıklık klasik fiyat çarpanıdır. Bir parçanın alttan kesimi (kalıptan doğrudan çıkmayı önleyen herhangi bir özellik) olduğunda ne olacağını düşünün. Alttan kesme, tasarımcıyı hidrolik veya mekanik harekete geçirme ile hareket eden kayar veya katlanabilir bir çekirdek eklemeye zorlar. Bir slayt, kalıba binlerce dolar ve ayrıca aletin tüm ömrü boyunca bir bakım noktası ekler. İki slayta onbinler eklenebilir. İç dişler, geçmeli kancalar ve açılı özellikler daha fazla alet ekler. Çıkarma yönünü zorlaştıran her özellik, kalıptaki hareketli parça sayısını, işleme süresini ve 100.000 atıştan fazla arıza riskini artırır.
Öte yandan, ayrım çizgisiyle hizalanan özellikler çok az maliyet katar. Taslak açıları, cömert yarıçaplar ve eşit duvar kalınlığı, ekstra mekanizmalar gerektirmez. Parça tasarımcısının kalıp maliyeti üzerinde kalıp üreticisinden daha fazla etkisi vardır. İyi bir tedarikçi veya iyi bir üretilebilirlik için tasarım incelemesi, herhangi bir çelik kesilmeden önce maliyet artırıcı özellikleri belirleyebilir.
Boşluk sayısı, atış başına kaç parça üretileceğini belirler. Bir boşluk, döngü başına bir parça verir; iki boşluk iki tane verir; dört, dört verir. Daha fazla boşluk, işleme hacmi ve çelik boyutu büyüdüğü için kalıp fiyatını artırır, ancak sipariş hacmi yüksek olduğunda birim maliyeti düşürür. İki gözlü bir kalıp, taban ve sıkıştırma sistemi ortak olduğundan, çift değil tek gözlü aynı kalıba göre yüzde 60 ila 80 daha pahalı olabilir. Tedarikçiler yıllık üretim hedefine, makine kapasitesine ve parça ağırlığına göre optimum boşluk sayısını hesaplar. Yılda yalnızca 20.000 parçaya ihtiyacınız varsa tek gözlü kalıp genellikle mantıklı bir seçimdir. 500.000'e ihtiyacınız varsa aynı mantık iki veya dört boşluğa doğru ilerler.
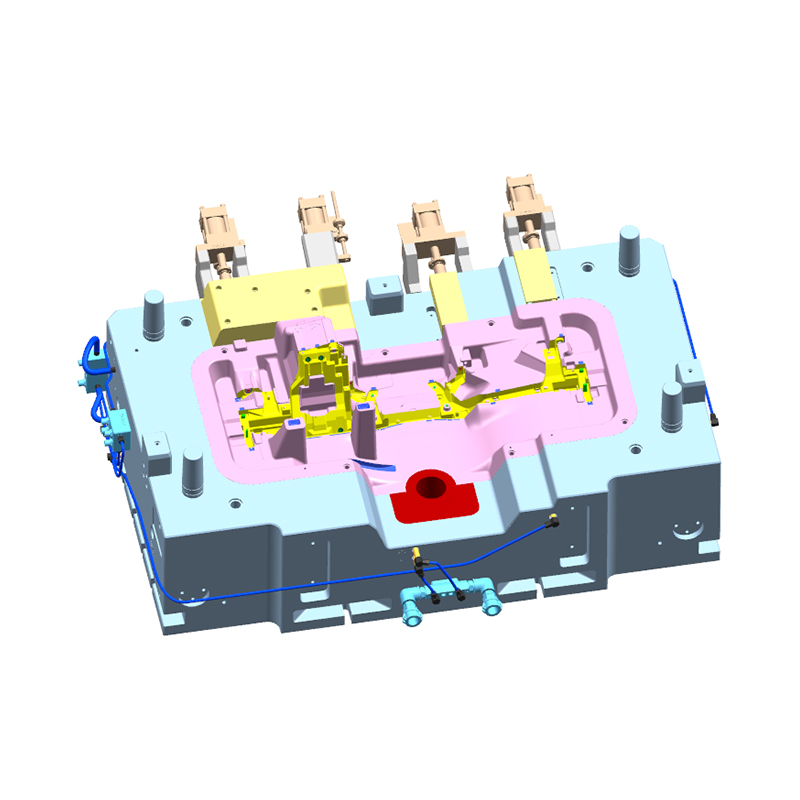
Kalıbın dış boyutu, parçanın öngörülen alanına, boşluk sayısına ve yolluk sistemine göre belirlenir. Kalıp boyutu, hangi tonajda enjeksiyon makinesinin gerekli olduğunu belirler ve bu da basınçlı döküm tesisinin kapasitesini ve saatlik makine hızını etkiler. Daha büyük kalıpların çelik, işleme, ısıl işlem ve taşıma maliyetleri daha yüksektir. Korelasyon tamamen doğrusal olmasa da güçlüdür. Çinko parçalar için 150 tonluk küçük bir sıcak hazneli makine, yalnızca 350 mm karelik bir kalıbı barındırabilir; Motor muhafazası için 2.200 tonluk bir soğuk hazneli makine, küçük bir araba boyutunda bir kalıp gerektirir. Bu iki nokta arasında takım maliyeti 30 kat değişebilir. İyi bir referans örneği, 800t alüminyum alaşımlı döküm kutu Ürün karışımının orta ila büyük segmentinde yer alan ve ciddi bir alüminyum işleme projesinin ne kadar çelik ve kesici uç tasarımı içerdiğini gösteren bir ürün.
 Özel 800T Alüminyum Alaşımlı Döküm Kutu Fabrikası, Üreticiler - Ningbo NKT Aracı Ningbo NKT Tooling Co., Ltd., Çin 800T Alüminyum Alaşımlı Döküm Kutu Üreticileri ve Özel Fabrikadır, ayrıntılar: Alüminyum alaşımlı kalıp... Ürünü Görüntüle →
Soğutma, maliyet etkenlerinin en az görünenidir ve üretkenlik açısından en önemli etkenlerden biridir. Erimiş alaşımın katılaşma hızı döngü süresini ve dolayısıyla atış başına maliyeti belirler. Basit düz delinmiş soğutma hatları ucuzdur ve düz parçalar için çalışır. Konturlu veya uyumlu soğutma kanalları, boşluğun şeklini takip eder ve sıcak noktaları azaltır, ancak bunlar lehimleme, katmanlı üretim veya karmaşık delme stratejileri gerektirir ve bunların tümü maliyet ekler. Yüksek hacimli üretimde, üstün soğutma özelliğine sahip bir kalıp, döngüyü birkaç saniye kısaltabilir ve daha yüksek fiyatını aylar içinde geri ödeyebilir. Düşük hacimli üretim için bu hesaplama nadiren işe yarar ve daha basit bir soğutma sistemi daha ekonomiktir.
Kalıp çeliği selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Çinko alaşımları önemli ölçüde daha düşük sıcaklıklarda dökülür, bu nedenle çinko kalıp P20 veya 1.2738 gibi önceden temperlenmiş bir çelikten yapılabilir ve yine de birkaç yüz bin atışa dayanabilir. Alüminyum alaşımları enjeksiyon kapısında yaklaşık 610°C'ye ulaşır ve kalıp yüzeyi sürekli olarak şiddetli termal şoka maruz kalır, dolayısıyla kalıp belirli sayıda döngüden sonra kaçınılmaz olarak ısı kontrolü geliştirir. Alüminyum boşluklu bir kesici ucun takım ömrü genellikle 60.000 ila 150.000 atış olarak derecelendirilir ve bunun ardından kesici uç ya onarılır ya da değiştirilir. Boşluklu kesici uç en pahalı tek bileşen olduğundan çeliğin ömrü bakım bütçesini doğrudan belirler.
Ek tedaviler de önemlidir. Nitrasyon, PVD kaplama ve oksit işlemleri, boşluk yüzeyindeki lehimlemeyi ve erozyonu azaltır, serbest bırakmayı iyileştirir ve bakımlar arasındaki ömrü uzatır. Bu işlemler kalıp fiyatına yüzde birkaç katkı sağlar ve derin maçalara veya yüksek yüzey gereksinimlerine sahip parçalarda ödenen paraya değebilir. Metalurji konusunun tamamı kendi tartışmasını hak edecek kadar derindir ve alüminyum alaşımlı basınçlı döküm kalıpları için doğru malzemenin nasıl seçileceği konusunda çelik kalitelerini, kaplama seçimlerini ve bunların takım ömrü üzerindeki etkilerini kapsayan ayrı bir sayfa yazdık.
Döktüğünüz alaşım tek başına bir malzeme seçimi değildir; aletin termal ve mekanik tasarım kapsamını ve dolayısıyla onu oluşturmak için gereken bütçeyi belirler. Aynı parça geometrisi çinko, alüminyum veya magnezyumda anlamlı derecede farklı kalıp maliyetlerine sahip olabilir.
Çinko alaşımları melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t sıcak odacıklı döküm kalıbı Çinko parçalar için ürettiğimiz parçalar, basınçlı döküm prosesine en uygun fiyatlı giriş noktasını temsil eder.
 Özel 150T Sıcak Oda Basınçlı Döküm Kalıp Fabrikası, Üreticiler - Ningbo NKT Too Ningbo NKT Tooling Co., Ltd. Çin 150T Sıcak Hazneli Döküm Kalıp Üreticileri ve Özel Fabrikadır, ayrıntılar: 150T Sıcak Hazne Die... Ürünü Görüntüle →
Alüminyum alaşımları 610 ila 700°C'de dökülür ve sıcak iş çeliği, dikkatle tasarlanmış soğutma ve sağlam bir püskürtme sistemi gerektirir. Basit bir braket için tek boşluklu bir alüminyum kalıbın maliyeti 18.000 ila 35.000 ABD Doları arasında olabilirken, kızakları ve ek parçaları olan bir otomotiv muhafazası için iki boşluklu kalıbın maliyeti 50.000 ila 90.000 ABD Dolarını bulabilir. Parçanın boyutu belirleyici ölçek faktörüdür. Daha önce bahsedilen 800 tonluk alüminyum alaşımlı döküm kutusu gibi büyük bir kapalı mahfaza, tipik olarak genişliği bir metreden fazla olan, birden fazla ek parçaya sahip, ağır bir aşınma plakası sistemi ve bir kalıp sıcaklığı kontrol ünitesine bağlı bir soğutma ağı bulunan bir kalıpta üretilir. Bu takım, çok tonlu bir düzenektir ve fiyatı, bu kadar büyük bir kalıbın çelik hacmini, işleme saatlerini ve taşıma gereksinimlerini yansıtır.
Magnezyumun döküm sıcaklığı alüminyumunkine yakındır, dolayısıyla kalıp çeliği ve soğutma gereksinimleri benzer kalıpları takip eder. Temel fark, özellikle ince duvarlı otomotiv parçaları için yüksek vakum sistemlerine ve daha sıkı proses kontrolüne duyulan ihtiyaçtır. Kalıp fiyatı, aynı boyut ve karmaşıklığa sahip alüminyum kalıplarla karşılaştırılabilir. Magnezyum kalıpları ayrıca yüzey işlemine ve sızdırmazlığa daha fazla dikkat gerektirir çünkü magnezyum erimiş halde kimyasal olarak reaktiftir. Parça, direksiyon braketi veya çapraz araba kirişi gibi hafif bir yapısal bileşense, alet maliyeti genellikle sağladığı ağırlık tasarrufuyla haklı çıkar.
Çoğu profesyonel kalıp tedarikçisi, bir tahminden ziyade aşağıdan yukarıya bir maliyet tahminine göre fiyat teklifi oluşturur. Belirli rakamlar mağazadan mağazaya farklılık gösterse bile prosedür, sektör genelinde aynı mantığı takip ediyor.
İlk olarak tedarikçi parça modelini inceler ve ayırma hattını, kızakları, maçaları, draftı, kapı konumunu ve çıkarma gereksinimlerini tanımlar. Bu analizden bir mühendis kalıp tasarım saatlerinin sayısını tahmin eder ve bir ön kalıp konfigürasyonu hazırlar. İkinci olarak kalıp çerçeve boyutu parçanın öngörülen alanına ve derinliğine göre belirlenir. Tedarikçi, tabandaki ve ek parçalardaki çeliğin hacmini hesaplar, seçilen kalitenin kilo başına maliyetiyle çarpar ve ısıl işlemi ekler. Üçüncüsü, işleme süresi tahmin edilir: CNC kaba işleme, yarı ince işleme, son işlem, EDM, tel kesme ve parlatma. Bu saatler mağaza fiyatlarıyla çarpılır. Bu oranlara makine amortismanı, işçilik ve genel giderler dahil olduğundan, gelişmiş beş eksenli işlemeye yatırım yapan bir kalıp üreticisi genellikle daha yüksek saatlik ücretler ancak daha az çalışma saati teklif edecektir.
Dördüncüsü, ejektör pimleri, kılavuz sütunları, geri dönüş pimleri, yolluk burçları, su nozulları, limit anahtarları ve kayar kılavuzları içeren standart bileşenler, katalog fiyatına artı bir fiyat farkıyla eklenir. Beşincisi montaj ve montaj saatleri uygulanır. Son olarak tedarikçi, deneme çekimleri, inceleme ve proje yönetimi masraflarını ekler ve ardından genel gider ve kar marjını uygular.
Sonuç, yalnızca parça bilgilerinin eksiksizliği kadar iyi olan bir sayıdır. Kısmi bir çizim, tanımlanmamış bir alaşım veya belirtilmemiş bir yüzey kaplama gereksinimi, geçici bir fiyat teklifi üretecektir. Alıcılar eksiksiz CAD verileri, malzeme kalitesi, yıllık miktar ve makine tonajı tercihini sağladığında teklif çok daha güvenilir hale gelir ve hazırlık süresi kısalır.
Alıcılar sıklıkla, parçanın kendisi basit göründüğü halde belirli bir kalıbın neden bu kadar pahalı olduğunu soruyorlar. Cevap, takımlama maliyeti üretilen döküm parça sayısına yayıldığında ortaya çıkar. 40.000 ABD Doları değerindeki bir alüminyum kalıbın parça başına maliyeti, 50.000 parçalık üretimde 0,80 ABD Doları ve 500.000 parçalık üretimde 0,08 ABD Doları olur. Kalıp, yüksek basınçlı dökümün düşük birim maliyeti sayesinde maliyeti geri kazanılan bir yatırımdır.
| Toplam üretim hacmi | Parça başına kalıp maliyeti | Bağlam |
|---|---|---|
| 10.000 parça | 4,00 ABD doları | Düşük hacimli prototip oluşturma veya niş ürün |
| 50.000 parça | 0,80 ABD Doları | Tipik orta hacimli otomotiv veya endüstriyel çalışma |
| 100.000 parça | 0,40 ABD doları | Yüksek hacimli tüketici veya otomotiv bileşeni |
| 500.000 parça | 0,08 ABD Doları | Basınçlı dökümün tamamen ekonomik olduğu seri üretim |
Tablo, kalıp fiyatının neden hiçbir zaman tek başına değerlendirilmemesi gerektiğini göstermektedir. Planlanan hacim yalnızca 5.000 parça ise, kütük parçaların CNC ile işlenmesi daha ucuz olabilir ve kum döküm takımları daha da ucuz olabilir. Planlanan hacim 200.000 ise, iki boşluk, üstün çelik veya daha iyi soğutma için harcanan ekstra dolar, çevrim süresini ve birim maliyeti anlamlı bir oranda azaltabilir.
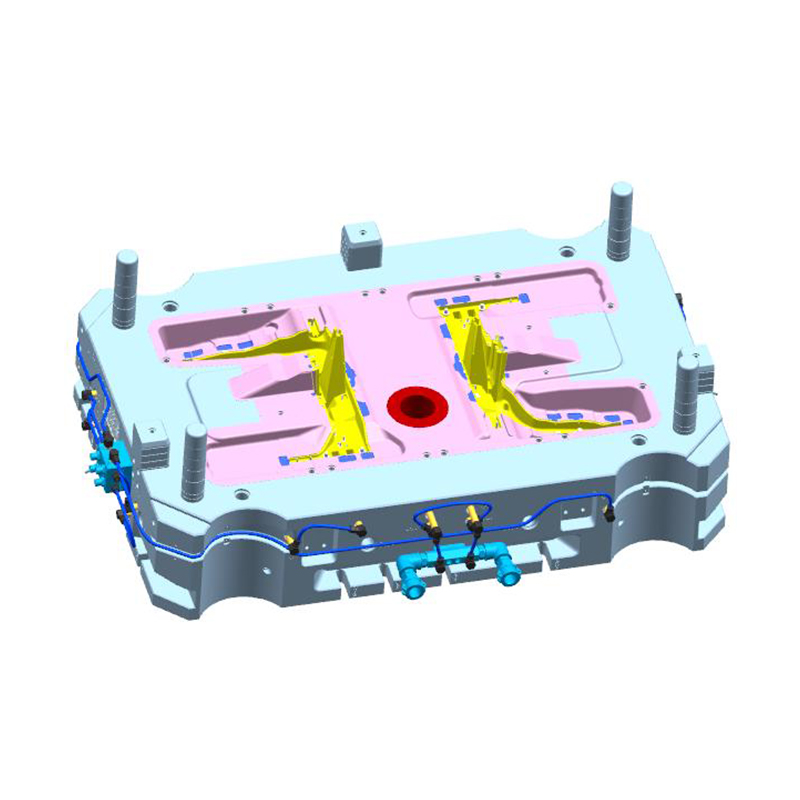
Özellikle elektrikli araç aktarma organları için ölçek eğilimi açıkça ortadadır. Muhafaza ve yapısal parçalar 2200 ton alüminyum alaşımlı döküm motor gövdesi büyük makine hücrelerinde yüksek miktarlarda üretilir ve kalıp maliyeti, proje bütçesinde altı rakamlı bir çizgide yer alırken, takımdan üretilen yüzbinlerce birim tarafından hızla seyreltilir. Aynı mantık, yüksek yıllık talebin sağlam ve pahalı bir aleti program ömrü boyunca en ekonomik seçim haline getirdiği şanzıman muhafazaları, akü bölmesi plakaları ve soğutma ceketleri için de geçerlidir.
 Özel 2200T Alüminyum Alaşımlı Döküm Motor Muhafaza Fabrikası, Üreticiler - N Ningbo NKT Tooling Co., Ltd., Çin 2200T Alüminyum Alaşımlı Döküm Motor Muhafazası Üreticileri ve Özel Fabrikadır, ayrıntılar: 2200T ... Ürünü Görüntüle →
Alternatiflerle karşılaştırıldığında basınçlı dökümün kalıp maliyeti daha adil bir şekilde ortaya çıkıyor.
Kum döküm takımları çok daha ucuzdur. Kum dökümüne yönelik modeller ve maça sandıkları birkaç bin dolara üretilebiliyor ve süreç düşük hacimleri tolere ediyor. Ancak kum döküm parçalarının her biri daha fazla malzeme, daha fazla son işlem ve daha fazla inceleme gerektirir ve üretim hızı çok daha düşüktür. Hacimler yılda birkaç bin parçayı aştığında, basınçlı dökümün parça başına maliyet avantajı normalde daha yüksek kalıp yatırımını gölgede bırakır.
CNC işleme, kütükten işleme yaklaşımında neredeyse tamamen takımlama ihtiyacını ortadan kaldırır. Kalıp ücretinin olmaması, tek seferlik parçalar ve çok küçük partiler için işlemeyi cazip hale getirir. Ancak malzeme israfı, makine saatleri ve el emeği nedeniyle yinelenen parça maliyeti çok daha yüksektir. 1.000 ila 2.000 parça civarındaki miktarlarda maliyet eğrisi kesişir ve kalıp dahil edildikten sonra bile basınçlı döküm daha ucuz hale gelir. Yılda 2.000 ila 10.000 birimlik parçalar için karşılaştırma sıkılaşır ve karar geometri, malzeme ve yüzey gereksinimlerine bağlıdır.
Düşük basınçlı döküm veya sıkmalı döküm gibi diğer döküm çeşitlerinin kendi kalıplama kuralları vardır. Çoğunlukla yüksek bütünlüğe sahip yapısal parçalar için kullanılan sıkma döküm, tipik olarak sıradan yüksek basınçlı dökümden daha sağlam ve daha pahalı aletler gerektirir. Bunun karşılığında, kritik uygulamalarda daha yüksek mekanik özellikler ve daha iyi basınç sızdırmazlığı sağlanır. Her işlemin parça geometrisine ve hacmine bağlı bir başabaş noktası vardır; bu nedenle yalnızca ön takım ücreti yerine toplam maliyetleri karşılaştırın.
Kalıp fiyatının çoğu, herhangi bir tedarikçi görmeden önce parça tasarımına kilitlenir. Üretilebilirlik için tasarım incelemesi, maliyetini birkaç kat amorti eden bir maliyet düşürme aracıdır. Bunlar en yüksek kaldıraca sahip alanlardır.
Parça tasarımının ötesinde, en belirgin tasarruf, aletin gerçek yıllık hacimle eşleştirilmesinden elde edilir. İki boşluklu kalıbın maliyeti daha yüksektir, ancak yılda yalnızca 20.000 parça kullanacaksanız ekstra boşluklar boşta kalacaktır. Makine tonajını erken seçin; Halihazırda 800 tonluk veya 1.650 tonluk bir makineniz varsa, tedarikçiye tam modeli söylemek, kalıp tabanını o plakaya göre tasarlamalarına ve gereksiz çelikten kaçınmalarına olanak tanır.
Son olarak RFQ'daki bilgileri birleştirin. Alaşımı, kaplama gereksinimini, numune alma standardını, sabitse üretim makinesini ve beklenen teslimat zaman çizelgesini tanımlayın. Eksiksiz bir RFQ, teklif verme süresini kısaltır, varsayımları ortadan kaldırır ve tedarikçinin belirsizlik için bir risk primi eklemek yerine aracı optimize etmesine olanak tanır.
Alıntı önemlidir ancak resmin tamamı değildir. Bir kalıbın gerçek teslim maliyeti, arıza türlerini ve bakım yükünü içerir. Bir basınçlı döküm kalıbı tedarikçisini değerlendirdiğinizde aşağıdakileri sorun.
Cevaplar, tedarikçinin bir kalıp mı yoksa bir üretim çözümü mü teklif ettiğini ortaya koyuyor. Ciddi bir kalıp imalatçısı sadece aletin fiyatı yerine atış çevrimlerini, soğutma verimliliğini ve parça başına toplam maliyeti tartışacaktır. Ayrıca tedarikçinin benzer projelerle ilgili geçmişini sormak da yardımcı olur. Güvenlik açısından kritik bir alüminyum bileşene yönelik kalıp, binlerce küçük kararın toplamıdır ve aynı sınıftaki parçalarla deneyim, geç ve pahalı revizyon riskini ölçülebilir şekilde azaltır.
Referans olarak tedarikçinizin sektörde nerede bulunduğunu anlamak da önemlidir. Kendi mühendislik geçmişine, modern bir makine atölyesine ve yüksek basınçlı döküm kalıplarında belgelenmiş bir performans geçmişine sahip bir şirket, bu riskleri yönetme konusunda daha güçlü bir konumdadır. Alüminyum, magnezyum ve çinko alaşımları için kalıp tasarım stüdyosundan tam ölçekli kalıp üretimine geçiş de dahil olmak üzere şirketimizin geçmişi, hakkında sayfasında ayrıntılı olarak açıklanmaktadır.
Basınçlı döküm kalıbının tipik maliyeti, basit çinko aletler için birkaç bin dolardan, büyük otomotiv alüminyum yapıları için birkaç yüz bin dolara kadar uzanır. Yayılma normal ve beklenen bir durumdur. Projenizin bu aralıktaki konumu parça karmaşıklığı, seçilen alaşım, boşluk sayısı ve üretim hacmi tarafından kontrol edilir. Her tedarikçi kalıp maliyetini aynı fonksiyonel bloklardan hesaplar: mühendislik, çelik, işleme, bileşenler, montaj ve numune alma. En ucuz fiyat teklifi, en düşük toplam maliyetle aynı değildir ve kalıbın gerçek değeri; atışlar, toleranslar, çevrim süresi ve bakım aralıklarıyla ölçülür.
Doğru ve rekabetçi bir fiyat teklifi almak için parça tasarımını tamamlayın, malzeme ve yüzey gereksinimlerini tanımlayın, yıllık hacmi belirtin ve tedarikçilere tüm bilgileri vererek yaklaşın. Üretilebilirlik için tasarım çalışmalarına ve kalıplama kapasitesinin gerçek üretim ihtiyacıyla eşleştirilmesine harcanan zaman, kalıp fiyatını herhangi bir müzakere taktiğinden daha fazla düşürecektir. Kalıp, döküm alaşımı ve parça hacmi için iyi tasarlandığında, en aza indirilmesi gereken bir kalem yerine dayanıklı bir üretim varlığı haline gelir.
Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
86-135-64796935
Telif hakkı © Ningbo NKT Tooling Co., Ltd. Tüm Hakları Saklıdır.

