İletişim Bilgileri
-
 Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
-
 86-135-64796935
Teklif Al
Basınçlı Döküm Kalıbının Tipik Maliyeti: Alıcıların Ne Beklemesi Gerekir ve Neden Değişir?
2026-08-20
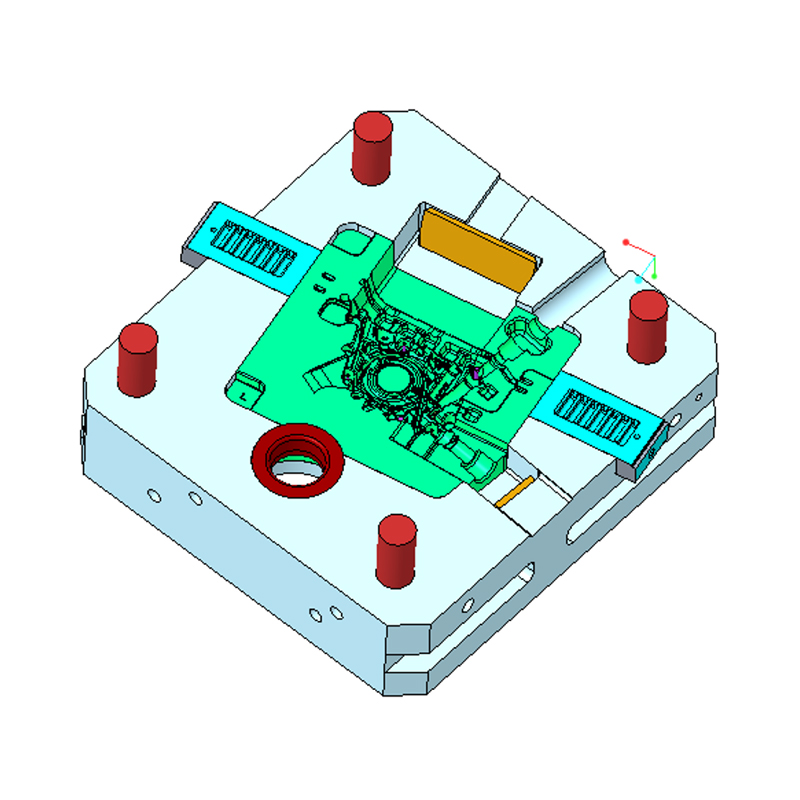
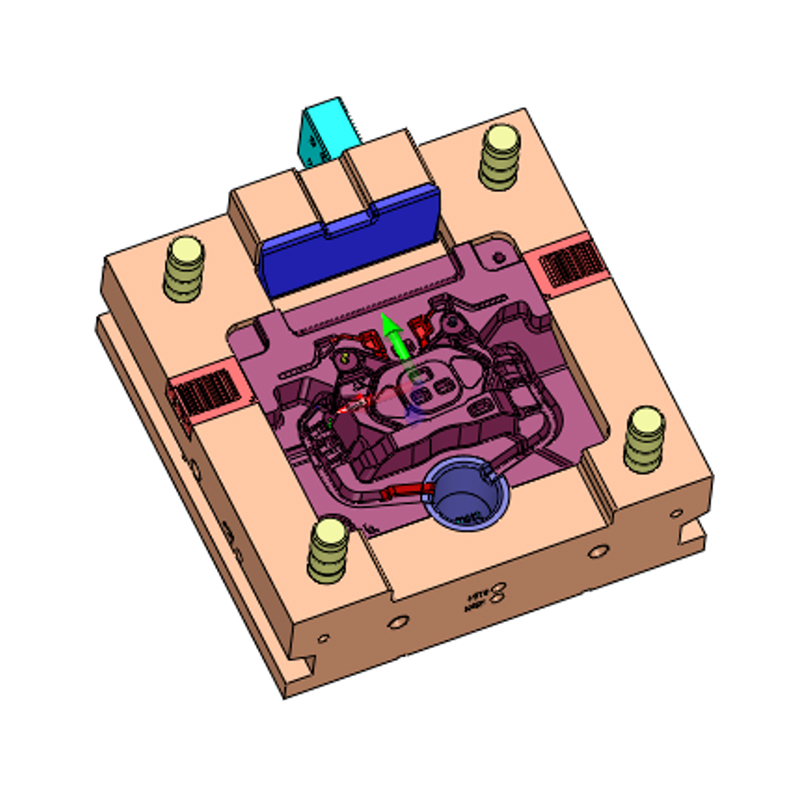
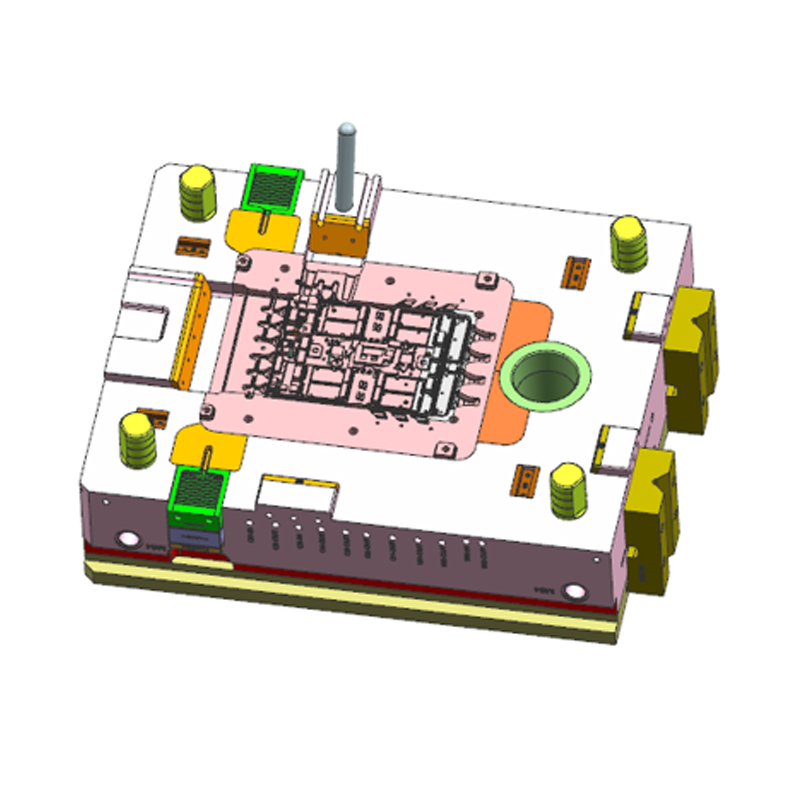
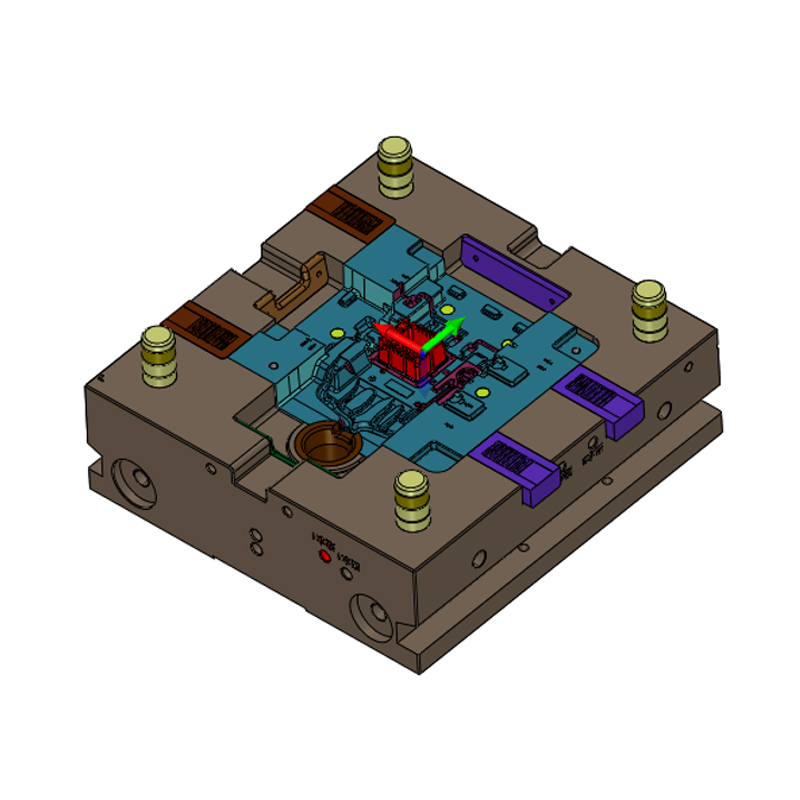
Yeni bir otomotiv bileşeni için basınçlı döküm parçası tedarik ettiğinizi düşünün. Aynı CAD dosyasını üç kalıp tedarikçisine gönderiyorsunuz ve onların araç için teklifleri 8.500 $, 22.000 $ ve 46.000 $ olarak çıkıyor. Hangisi doğru? Gerçek şu ki hiçbiri tek başına sayıya göre değerlendirilemez. Basınçlı döküm kalıbının tipik maliyeti bir nokta değil, bir aralıktır: basit çinko alaşımlı aletler yaklaşık 3.000 $'dan başlayabilirken, birden fazla kızağa, ek parçaya ve dahili soğutmaya sahip karmaşık bir alüminyum veya magnezyum kalıp kolaylıkla 100.000 $ veya daha fazlasına ulaşabilir.
Bu yayılmanın nedeni, basınçlı döküm kalıbının bir ticari mal değil, özel olarak tasarlanmış bir üretim ekipmanı parçası olmasıdır. Fiyatı, parçanın geometrisini, dökülen alaşımı, beklenen üretim hacmini, oyuk sayısını, takımdan gereken kullanım ömrünü ve sıkı toleransları korumak için gereken süreç kontrol düzeyini yansıtır. Bu makale, kalıp maliyetlerinin nasıl yapılandırıldığını, sayıları neyin yükseltip düşürdüğünü ve alıcıların gerçekçi bir şekilde bütçeleme yapıp maliyetli hatalardan nasıl kaçınabileceğini açıklamaktadır.
Kalıp fiyatlarının nasıl oluşturulduğunu anlamak gerçekçi bir bütçeye doğru ilk adımdır. 5.000 $'lık bir kalıp ve 90.000 $'lık bir kalıbın her ikisi de "basınçlı döküm aletleri" olarak adlandırılabilir, ancak bunlar hemen hemen her fiziksel ve mühendislik açısından farklıdır. Ana maliyet etkenlerini inceleyelim.
Kalıbın fiziksel boyutu en belirgin faktördür. Küçük bir elektronik kontrol mahfazası 300 mm x 300 mm'lik bir kalıp tabanına sığabilirken tam bir şanzıman mahfazası veya motor mahfazası, tek yönde 1.200 mm'den daha büyük bir kalıp tabanı gerektirebilir. Çelik hacmi, kapladığı alanın karesiyle ve kalınlıkla kabaca doğrusal olarak büyür. Daha büyük bir kalıp, daha fazla kalıp çeliği, daha fazla işleme saati, daha büyük CNC'ler ve çoğu zaman numune almak için daha büyük bir basınçlı döküm makinesi anlamına gelir. Küçük bir kalıbın 300 kg'ın altında, büyük bir otomotiv kalıbının ise 5 tonun üzerinde olması alışılmadık bir durum değildir.
Otomotiv braketi gibi tipik bir ürün için kalıp kapladığı alan orta düzeyde olabilir, ancak şok kulesi veya akü tepsisi gibi yapısal bileşenler için parça zarfı tek başına benzer karmaşık küçük bir parçaya kıyasla takımlama maliyetini iki katına çıkarabilir. Alıcılar genellikle genel boyutların etkisini hafife alıyorlar çünkü temel boyuttan ziyade özelliklerin sayısına odaklanıyorlar.
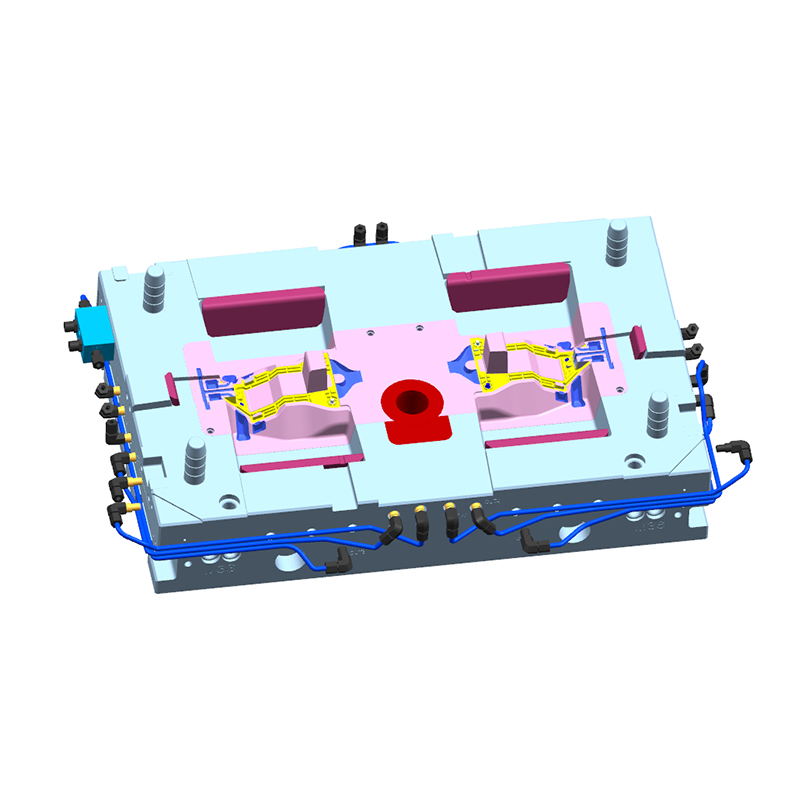
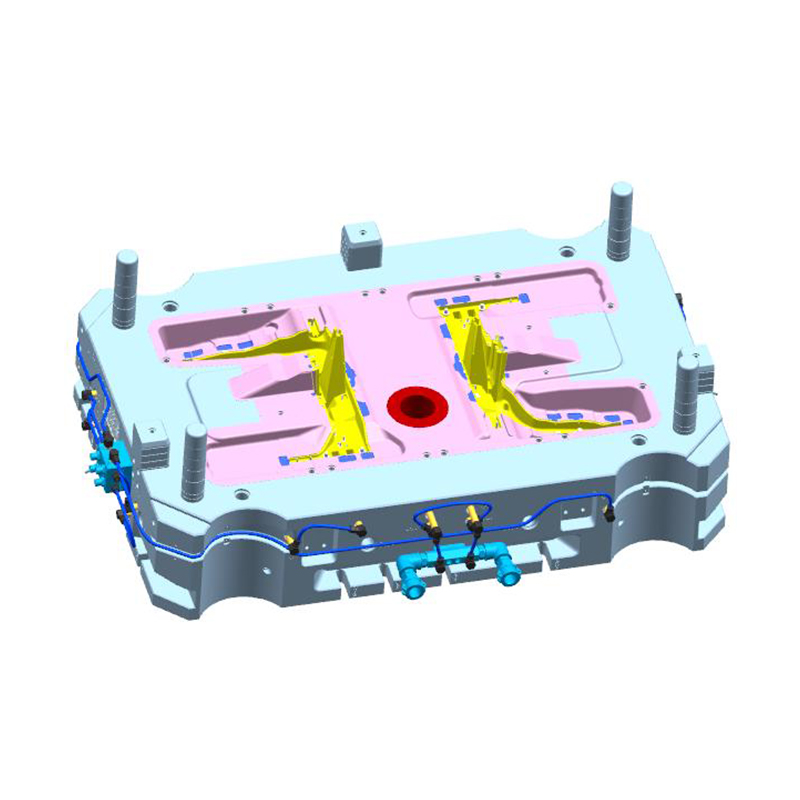
Boşluk sayımı her kalıp projesinde temel bir karardır. Tek boşluklu bir kalıp, döngü başına bir parça üretir; Yolluk ve yolluk sistemi dikkatli bir şekilde dengelenirse, iki gözlü bir kalıp iki tane üretir ve sekiz gözlü bir kalıp sekiz tane üretebilir. Her ilave boşluk, kalıp tabanı boyutunu ve çelik hacmini arttırır, işleme karmaşıklığını iki veya üç katına çıkarır ve soğutma ve doldurma tasarımının optimize edilmesini daha zor hale getirir.
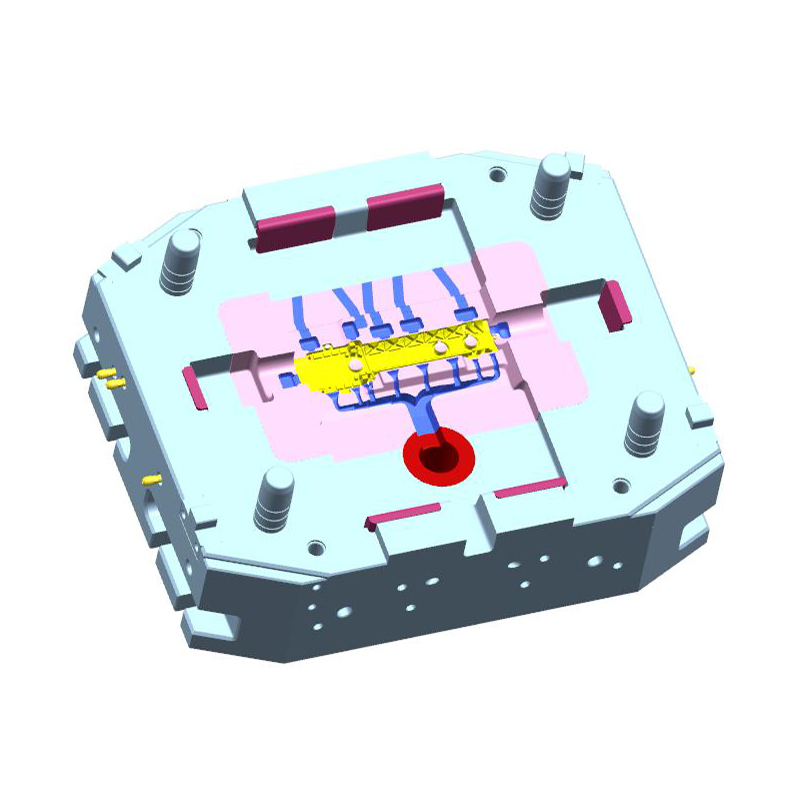
Pratik anlamda, bir boşluktan ikiye geçmek kalıp maliyetine tipik olarak %100 değil %40 ila %60 ekler çünkü kalıp tabanı, yolluk burcu ve çıkarma plakaları gibi bazı bileşenler paylaşılır. Bununla birlikte, dört boşluktan sekize geçiş yüzde açısından daha az verimlidir ve takımın daha büyük bir ayak izi ve daha karmaşık kızak sistemi ile yeniden tasarlanması gerektiğinden %70 veya daha fazla artış sağlayabilir. Bazı yüksek hacimli çinko parçalarda 12 veya daha fazla boşluklu çok kaydırıcı aletler kullanılır ve bu kalıplar, karmaşık kaydırma mekanizmaları ve hassas hizalama gereklilikleri nedeniyle şaşırtıcı derecede pahalı olabilir.
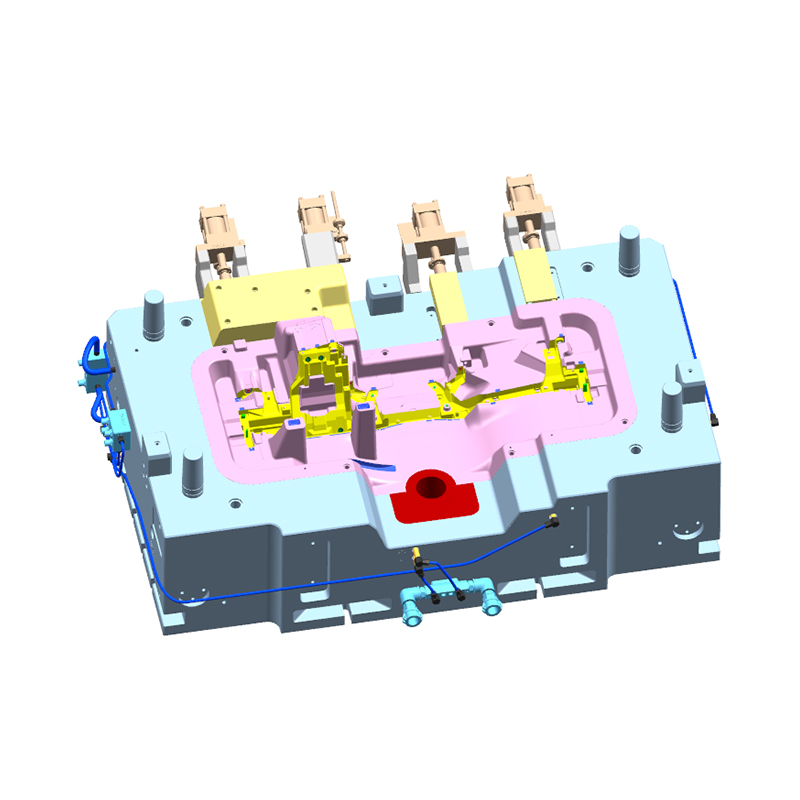
Parçanın geometrik karmaşıklığı, kalıbın kaç adet hareketli eleman içermesi gerektiğini belirler. Alttan kesme, yan delik veya harici diş için bir kızak gerekir (aynı zamanda yan hareketli çekirdek olarak da adlandırılır). Her kızağa sertleştirilmiş çelik bir parça, kızak gövdesi, kılavuz pimleri, açılı takozlar, hidrolik veya mekanik çalıştırma ve ek su hatları eklenir. Slaytsız basit bir kalıp en ucuzudur; Dört büyük hidrolik kızağa sahip bir kalıp, yalnızca kızak mekanizmalarında 15.000 ila 40.000 ABD Doları tutarında bir maliyet oluşturabilir.
İç boşluklar oluşturan çekirdekler aynı zamanda maliyeti de artırır. Uzun su kanallarının açılmasını veya katmanlı üretimli maça eklerine yatırım yapılmasını gerektiren büzülme gözenekliliğini önlemek için derin maçaların dahili olarak soğutulması gerekir. Aynı parçanın farklı çeşitleriyle değiştirilebilen çıkarılabilir parçalar başka bir maliyet katmanı ekler, ancak birden fazla benzer parça numarası planlıyorsanız paradan tasarruf edebilirsiniz.
Kendi kalıp atölyemizde sıklıkla farklı delik desenlerine sahip benzer bir parça görüyoruz. Bir müşteri, üç çeşidi işlemek için değiştirilebilir kesici uçlara sahip bir aile kalıbı seçebilir; ilk yatırım daha yüksektir ancak parça başına maliyet değişimi daha düşüktür. Başka bir müşteri, daha yüksek çıktı ancak çok daha yüksek bir toplam takım bütçesi sağlayan üç özel kalıpta ısrar edebilir. Her iki yaklaşım da geçerlidir ve doğru seçim yıllık hacim ve fiyatlandırma stratejisine bağlıdır.
Kalıp göbeği ve boşluğu için seçilen malzeme önemli bir kalemdir. H13 takım çeliği, alüminyum ve magnezyum basınçlı döküm için en önemli üründür, ancak DAC55, SKD61 veya ithal H13 gibi daha sıkı temizliğe ve daha iyi izotropiye sahip birinci sınıf kalitelerin kilogram başına maliyeti daha yüksektir. Çelik maliyeti genellikle toplam kalıp maliyetinin yalnızca %15 ila %25'i kadardır, ancak takım ömrünü ve güvenilirliğini güçlü bir şekilde etkiler.
Isıl işlem başka bir önemli yük ekler. Gerekli sertliği (H13 için tipik olarak 44 ila 52 HRC) elde etmek ve distorsiyonu en aza indirmek için vakumla sertleştirme, çoklu temperleme döngüleri ve gerilim giderme gereklidir. Isıl işlemden sonra genellikle son işleme veya elektrik deşarjlı işleme (EDM) işlemi yapılır ve bu da maliyeti daha da artırır. Bazı yüksek ömürlü kalıplar ayrıca çekirdek ve boşluk yüzeylerinde nitrürleme veya TiAlN gibi fiziksel buhar biriktirme kaplaması gerektirir; bu da yüzey alanına bağlı olarak 2.000 ila 8.000 ABD Doları tutarında bir ek maliyet anlamına gelir.
200.000 atışa dayanıklı birinci sınıf çelik yerine 50.000 atışa dayanabilecek daha ucuz bir çelik kullanma kararı, ön fiyatı önemli ölçüde değiştiriyor. Bir prototip veya üretim öncesi çalışma için daha ucuz bir seçenek haklı gösterilebilir. Uzun süredir devam eden bir otomotiv programı için, iyi parça başına toplam maliyeti hesaplarken, daha yüksek ilk yatırım genellikle en ekonomik seçimdir.
Basınçlı döküm çevrim süresi büyük ölçüde soğutma ile kontrol edilir. Stratejik olarak yerleştirilmiş su hatlarına sahip bir kalıp, ısıyı daha hızlı uzaklaştırır, çevrim süresini azaltır ve sıcak noktaları ve büzülme çatlamasını önleyerek parça kalitesini artırır. Ancak soğutma kanallarının eklenmesi kolay değildir. Derin delik delme düz çizgiler için kullanılır, ancak kavisli kanallar daha sonra tapalarla veya vakumla lehimlenmiş bir plakayla kapatılacak işlenmiş bir kesici uç gerektirir.
Parça konturunu takip eden karmaşık iç yollar ile kesici uçların 3D olarak basıldığı uyumlu soğutma, alüminyum alaşımlı basınçlı döküm için giderek daha popüler hale geliyor. Bu teknoloji çevrim süresini %15 ila %30 oranında azaltabilir, ancak kesici uçların üretimi pahalıdır ve genellikle ayrı hizmet ömrü doğrulaması gerektirir. Birkaç konformal soğutmalı parçaya sahip bir kalıp, geleneksel olarak soğutulan bir kalıba göre %10 ila %20 daha pahalı olabilir, ancak üretkenlikteki geri dönüş, bu farkı birkaç ay içinde amorti edebilir.
Soğutma aynı zamanda kalıbın termal yorulma davranışını da etkiler. Yetersiz soğutma erken ısı kontrolüne neden olur, bu da kalıp ömrünü kısaltır ve bakımın aksama süresini artırır. İyi soğutma tasarımına yatırım yapmak, toplam sahip olma maliyetini azaltmanın en etkili yollarından biridir, ancak aynı zamanda deneyimsiz bir tedarikçinin teklifi düşürmek için işin kolayına kaçacağı ilk alanlardan biridir.
Daha dar toleranslar, daha kapsamlı işleme, daha hassas EDM ve daha dikkatli montaj ve tespit gerektirir. Tipik bir basınçlı döküm parçası ±0,5 mm'lik doğrusal toleransla belirtilebilir, ancak birçok otomotiv uygulaması kritik alanlarda ±0,1 mm gerektirir. İşlem sırasında genişleyen ve hareket eden bir kalıp çeliğinde ±0,1 mm tutmak, daha sağlam yapılar, daha ayrıntılı termal analiz ve ek deneme yinelemeleri gerektirir. Bu, kalıp maliyetine kolayca %10 ila %30 oranında katkıda bulunabilir.
Yüzey kaplaması da benzer bir sürücüdür. Parçanın estetik açıdan özel bir dokuya veya kayar bileşendeki sürtünmeyi azaltmak için ayna cilasına ihtiyacı varsa, kalıbın buna göre ve bazen seçici olarak cilalanması gerekir. Seçilen alanlardaki doku aşındırma, maskeleme gerektirir ve iki ila dört haftalık teslim süresine ek olarak geniş alan başına 2.000 ila 6.000 ABD Doları ekler. Bu maliyetler yalnızca geometriye baktığınızda CAD dosyasında görünmez, ancak bunlar spesifikasyonun bir parçasıdır ve RFQ'da beyan edilmelidir.
Proses hareketliliği aynı zamanda kalıp fiyatlandırmasını da değiştirir. Yüksek vakumlu basınçlı döküm kalıpları ek sızdırmazlık, vakum kanalları ve havanın boşluğa girmesini önleyen özel olarak tasarlanmış bir atış sistemi gerektirir. Bu kalıpların yapımı daha pahalıdır ve bakımı daha hassastır, ancak akü muhafazaları veya direksiyon bileşenleri gibi gözeneksiz yapısal parçalar üretirler. Vakumlu basınçlı döküm projesine yönelik kalıp, benzer geometriye sahip geleneksel bir kalıptan %15 ila %25 daha yüksek olabilir.
Sıkıştırmalı döküm (veya ekstrüzyon döküm), daha yavaş bir doldurma aşaması kullanır ve katılaşma sırasında yüksek basınç uygular. Kalıp, daha yüksek mekanik yüklere dayanmalı ve genellikle daha sağlam çelik bölümler ve daha ağır kılavuz sütunlarla inşa edilmelidir. Standart yüksek basınçlı dökümle karşılaştırıldığında maliyet avantajı dikkat çekicidir ancak elde edilen parçalar daha iyi uzama ve basınç geçirmezlik sunar.
Otomotiv uygulamaları için hem yüksek vakum hem de sıkma döküm kalıpları üreten bir tedarikçi olarak, proses seçiminin kalıp tasarımı başlamadan önce erken yapılması gerektiğini doğrulayabiliriz. Kalıp yapıldıktan sonra geleneksel kalıptan vakum destekli kalıba geçmek neredeyse yeni bir kalıp yapmak kadar pahalıdır.
Her proje benzersiz olsa da sektördeki fiyatlandırma modelleri size piyasa hakkında güvenilir bir fikir verebilir. Aşağıdaki aralıklar piyasada gördüğümüz geçmiş kotasyonlara ve kendi üretim tecrübemize dayanmaktadır ve sabit kotasyonlar olarak değil, yalnızca bütçeleme amacıyla kullanılmalıdır.
| Kalıp Tipi | Karmaşıklık Düzeyi | Tipik Maliyet Aralığı (USD) | Tipik Boşluk Sayımı |
|---|---|---|---|
| Çinko alaşımlı sıcak odacıklı kalıp | Basit, küçük kısım | 3.000 $ – 12.000 $ | 1'den 4'e |
| Çinko alaşımlı sıcak odacıklı kalıp | Çoklu kaydırıcı, yüksek karmaşıklık | 12.000 $ – 40.000 $ | 6 ila 16 |
| Alüminyum alaşımlı kalıp | Basit, küçük muhafaza | 5.000 $ – 25.000 $ | 1 |
| Alüminyum alaşımlı kalıp | Orta karmaşıklık, orta boyut | 25.000 $ – 60.000 $ | 1'den 2'ye |
| Alüminyum alaşımlı kalıp | Büyük, karmaşık, kaydıraklı ve vakumlu | 60.000 $ – 120.000 $ | 1 |
| Magnezyum alaşımlı kalıp | Basit ila orta (direksiyon parçaları, braketler) | 30.000 $ – 80.000 $ | 1 |
| Magnezyum alaşımlı kalıp | Yapısal, yüksek vakum | 80.000 $ – 150.000 $ | 1 |
Bu aralıklar, kalıbın standart H13 veya eşdeğer çelikten üretileceğini ve alüminyum için 80.000 ila 120.000 atış ve magnezyum için biraz daha düşük nominal üretim ömrü için kullanılacağını varsayar. 250.000 veya daha fazla çekim bekliyorsanız daha yüksek kaliteli çelik, daha cömert soğutma ve yüzey işleme için premium ekleyin. Yalnızca 20.000 prototipe ihtiyacınız varsa, aralığın alt ucundaki daha yumuşak çelikten bir kalıp tedarik edebilirsiniz.
Düşük hacimli ön üretim çalışmaları için, sertleştirilmemiş veya kısa ömürlü kesici uçlarla oluşturulan daha basit bir kalıp bazen %30 indirimle sunulmaktadır. Bunun karşılığında, birkaç bin atıştan sonra aleti yeniden inşa etmek veya onarmak zorunda kalabilirsiniz. Bazı durumlarda bu doğru çağrıdır. Diğerlerinde ise tasarrufları silip süpüren hurdaya ve gecikmelere neden olur.
Referans olarak çinko alaşımlı takımlara yönelik kendi ürün grubumuzu düşünün. Tipik bir Çinko parçalar için 150t sıcak hazneli basınçlı döküm kalıbı orta sayıda boşluk içeren ürünler, parça geometrisine ve gerekli kızaklara bağlı olarak 12.000 ila 30.000 ABD Doları aralığına düşer. Bu tür aletler genellikle sıhhi tesisat armatürleri, kilit muhafazaları ve elektrikli bileşenler için kullanılır. Buna karşılık, 10 veya daha fazla boşluğa sahip yüksek hızlı, çok kaydırıcılı bir çinko kalıp, çok daha gelişmiş bir ekipman parçasıdır ve buna göre fiyatlandırılır.
 Özel 150T Sıcak Oda Basınçlı Döküm Kalıp Fabrikası, Üreticiler - Ningbo NKT Too Ningbo NKT Takım A.Ş., Ltd. Çin 150T Sıcak Hazneli Döküm Kalıp Üreticileri ve Özel Fabrikadır, ayrıntılar: 150T Sıcak Hazne Die... Ürünü Görüntüle →
Bir tedarikçi size basınçlı döküm kalıbı için altı rakamlı bir fiyat teklifi gönderdiğinde, bu sayı birkaç farklı iş paketinin toplamıdır. Neleri içerdiklerini bilmek, teklifleri karşılaştırmanıza ve gizli maliyetleri belirlemenize yardımcı olur. İşte olağan arıza.
Herhangi bir metal kesilmeden önce kalıp tasarım ekibi parçayı analiz eder, dolguyu simüle eder ve komple takım tasarımının taslağını çıkarır. Bu, kapı konumunu, yolluk boyutunu, taşma kuyularını, soğutma kanalı yerleşimini, fırlatma sistemi yerleşimini ve ejektör pimleri ve yolluk burçları gibi ticari olarak temin edilebilen bileşenlerin seçimini içerir. Mühendislik ücreti genellikle toplam kalıp maliyetinin %5 ila %10'unu temsil eder, ancak daha karmaşık bir parça veya simülasyon odaklı tasarım bu ücreti daha da yükseltebilir. Tedarikçinin DFM (üretilebilirlik için tasarım) raporu sunması ve değişiklik önerilerinde bulunması durumunda o çalışma bu aşamaya dahil edilir.
İyi bir tasarımcı, müşteriyle en az iki veya üç tasarım incelemesi yapmayı bekler. Kalıp tasarımı başladıktan sonra parça geometrisinde yapılan her değişiklik, saatlerce süren yeniden tasarım çalışmasına neden olabilir, bu nedenle son parça veri kilidi bu kadar kritik bir kilometre taşıdır.
Her kalıp bir taban, plakalar, kılavuz pimleri, burçlar, ejektör plakaları ve bir dizi standart parça içerir. Bunlar genellikle özel kalıp tabanı tedarikçilerinden temin edilir. Tipik bir orta büyüklükte alüminyum basınçlı döküm kalıbı için, destek yapılarına sahip tabanın maliyeti tek başına 2.000 ila 10.000 ABD Doları arasında olabilir ve bu maliyet, bazı tekliflerde ayrı bir kalem olarak görünür. Ağır destek sütunlarına ve cömert bir sıkıştırma alanına sahip daha büyük tabanların maliyeti daha yüksektir.
Çekirdek ve boşluk için gerçek çelik ayrı bir malzeme maliyetidir. Bir alıntıda çeliğin ağırlığını ve kalitesini göreceksiniz. İşlenmiş çeliğin nihai ağırlığın küçük bir kısmı olduğunu unutmayın, çünkü parçanın şeklini bırakmak için büyük bir blok kesilir. Bu talaş kaldırma işlemi yalnızca çelik ağırlığına değil, işleme saatlerine de yansır.
CNC frezeleme, tornalama, delme ve tel çekme en büyük işçilik ve makine maliyet unsurunu oluşturur. Karmaşık bir 3 boyutlu boşluk şekli, saatlerce süren 3 eksenli ve 5 eksenli CNC çalışmasını gerektirir. Keskin iç köşeler, kasıtlı olarak daha yavaş ve daha hassas olan EDM ile tamamlanır. Takımlama maliyetleri yüzey alanına, kesme derinliğine ve gerekli bitirme işlemine göre belirlenir. Kaba bir kural olarak, işleme ve EDM, toplam kalıp fiyatının %40 ila %60'ını oluşturabilir.
Kalıphanede ölçek ekonomisinin ortaya çıktığı yer burasıdır. Modern yüksek hızlı işleme merkezlerine ve otomatik elektrot yapımına sahip bir tedarikçi, daha kısa sürede daha doğru bir kalıp üretebilir. Ancak 5 eksenli bir frezenin saatlik ücreti yüksektir, dolayısıyla daha yüksek oranda daha az saat içeren bir teklif, düşük bir oranda çok saat içeren bir tekliften daha iyi olabilir. Farklılıkları anlamak istiyorsanız, alıntılanan süreç planını inceleyin.
İşlemenin ardından kalıp montajı yapılır. Çekirdek ve boşluk yarıları eşleştirilir, kızaklar takılır ve çıkarma sistemi ayarlanır. Lekeleme, temas yüzeylerine bir işaretleme bileşiğinin uygulanmasını ve düzgün teması sağlayacak şekilde uyumun ayarlanmasını içerir. Bu, karmaşık bir kalıp için günler sürebilir ve kalıp yapımının en beceriye bağlı aşamalarından biridir. Tezgah işi aynı zamanda cilalamayı, kenarları yuvarlamayı ve su bağlantı elemanlarının montajını da içerir.
Çoğu kalıp teklifi, basınçlı döküm makinesinde ilk denemeyi içerir. Tedarikçi şirket içi bir makine kullanabilir veya yakındaki bir dökümhaneyle sözleşme yapabilir. Denemede kullanılan alüminyum veya çinko alaşımının maliyeti, enerji, operatör süresi ve basınçlı döküm makinesi saat ücreti genellikle dahildir. Birden fazla numune turuna ihtiyaç duyulursa ek maliyetler ortaya çıkabilir. Güvenilir bir tedarikçiyle iyi tasarlanmış bir kalıp yalnızca iki veya üç tur gerektirebilir; sorunlu bir tasarımın altı veya daha fazlasına ihtiyacı olabilir. Teklifte kaç deneme çalışmasının dahil edildiğinin belirtildiğinden emin olun.
Numune aşamasında tedarikçi parçayı ölçer, çekme, gözeneklilik ve boyutsal sapmaları kontrol eder. Her düzeltici yineleme, bazen boşluğun işlenmesi veya kesici uçların eklenmesi yoluyla kalıbın ayarlanmasını gerektirir ve bunun proje çizelgesinde fiyatlandırılması gerekir.
Isıl işlem bazen, özellikle tedarikçinin tavlanmış çelik satın alması ve ilk kaba işlemeden sonra sertleştirmesi durumunda, işlemeden ayrı olarak listelenir. Nitrasyon, PVD kaplama veya ayırıcı madde dostu kaplama gibi yüzey işlemleri ekstradır. Bu işlemler küf ömrünü uzatabilir ve salınımı iyileştirebilir, ancak bunlar her zaman temel fiyat teklifine dahil edilmez. Sonunda bir sürprizle karşılaşmamak için bir satır öğesi isteyin.
Profesyonel kalıp tedarikçileri malzeme sertifikalarını, ısıl işlem raporlarını, CMM denetim verilerini ve bakım kılavuzunu içeren belgeler sağlar. Otomotiv programları için bu dokümantasyon, PPAP gereklilikleri kapsamında zorunludur. Bu belgeleri hazırlamanın, proje programını yönetmenin ve inceleme çağrılarını düzenlemenin maliyeti genellikle toplamın küçük bir yüzdesidir, ancak ayrıntılı bir teklifte bunun belirtilmesi gerekir. Fotoğraflar ve ilerleme raporlarıyla şeffaf proje yönetimi sunan bir tedarikçi, ekleyebileceği birkaç bin dolara değer.
Açıkladığımız maliyetlerin çoğu, parça tasarımı aşamasında alınan kararlardan büyük ölçüde etkilenmektedir. RFQ'yu göndermeden önce bile parça geometrisini optimize ederek kalıp maliyetini şekillendirebilirsiniz. İşte en yaygın tasarım parametreleri ve bunların etkileri.
Taslak, dökümün yapışmadan çıkarılabilmesi için dikey yüzlere eklenen konik kısımdır. Alüminyum için 1°'lik bir taslak açısı tipiktir, ancak daha derin kaburgalar ve göbekler için 2° daha güvenlidir. Taslak çok küçükse, kalıbın ilave cilalanması gerekir ve parçada sürüklenme izleri olabilir. Daha da önemlisi, sıfır sürtünmeli nervürler ekstra yan işlemler veya ilave işleme gerektirir ve bunların her ikisi de maliyeti artırır. Taslağı erken gözden geçirmek paradan tasarruf etmenin en ucuz yoludur.
Duvar kalınlığındaki ani değişiklikler büzülme boşluklarına ve gözenekliliğe neden olur. Kalıp tasarımı, eklemeler ve soğutmalar ekleyerek telafi edebilir ancak bu, maliyeti artırır. 3 mm'lik eşit duvar kalınlığına sahip bir parçanın doldurulması ve soğutulması, bir çıkıntının yakınında 2 mm'den 5 mm'ye sıçrayan bir parçaya göre çok daha kolaydır. Duvarların tek biçimli tutulması dahili soğutma ihtiyacını azaltır ve sıcak nokta riskini azaltır.
Her alttan kesme bir slayt gerektirir. Ayrım çizgisinin yönünü değiştirerek veya ikincil işleme işlemi gerektiren bir özelliği kabul ederek kızak sayısını azaltabilirsiniz. Örneğin, bir sensör başlığı için harici bir diş, dökümden sonra yerine dökmek yerine delinebilir, böylece dönen bir çekirdeğin önüne geçilir. Ek işleme maliyeti genellikle kalıptaki karmaşık bir kaydırmanın maliyetinden daha düşüktür.
Alttan kesme kaçınılmaz olduğunda, her atıştan sonra manuel olarak çıkarılan gevşek bir çekirdekle oluşturulup oluşturulamayacağını sormakta fayda var. Bu, düşük hacimli parçalar için düşük maliyetli bir alternatiftir ancak çevrim süresini yavaşlatır ve yüksek hacimli üretim için kabul edilebilir olmayabilir. Yüksek hacimli bir otomotiv parçası için hidrolik kızak tek güvenilir seçenektir.
Tolerans ne kadar sıkı olursa kalıp o kadar pahalı olur. Gerçekten ±0,1 mm gerektiren kritik boyutları belirleyerek ve başka yerlerde standart basınçlı döküm toleranslarına izin vererek maliyetten tasarruf edebilirsiniz. Kalıp üreticisi daha sonra işleme dikkatini önemli olduğu yere yoğunlaştırabilir. Çok fazla alıcı, gerekçesiz olarak her özelliğe sıkı toleranslar uyguluyor ve kalıp maliyeti, her boyut belirtilmesiyle birlikte artıyor.
Parçanın dekoratif A Sınıfı bir yüzeyi varsa, kalıp ayna görünümüne kadar cilalanmalı ve gerekirse dokulandırılmalıdır. Parlatma ve dağlama, günlerce süren uzmanlık çalışmasını gerektirebilir. Öte yandan mat bir yüzey veya işlenmiş bir yüzey daha az manuel cila gerektirir. Parçanın tamamı yerine yalnızca küçük bir panel üzerinde dokulu bir alan seçmek, maliyeti kontrol etmenin başka bir yoludur.
Dişli ara parçalar halinde döküm yapmak veya çıkarılabilir ara parça pimleri kullanmak, basınçlı döküm döngüsüne işlem karmaşıklığı katar. Kalıp, enjeksiyon sırasında kesici ucu yükleyecek ve tutacak şekilde tasarlanmalı ve otomasyon sistemi bunu doğru bir şekilde yerleştirmelidir. Bu, döngü başına kesici uç sayısına bağlı olarak kalıp maliyetini 5.000 ila 20.000 ABD Doları arasında artırabilir. Montaj mukavemeti veya sızdırmazlık için kesici uç gerekmediği sürece, parçada basit bir delik dökümü kullanmak ve diş için ayrı bir kılavuz çekme işlemi kullanmak genellikle daha ekonomiktir.
Deneyimlerimize göre, müşterilerin parça tasarımlarını bu kriterlere göre incelemelerini teşvik etmek, genellikle bileşenin işlevini değiştirmeden toplam kalıp maliyetlerini %10 ila %25 oranında azaltır. Kalıphanenin DFM geri bildirimi bütçeyi şişirme girişimi değildir; daha ekonomik bir araca giden doğrudan yoldur.
Basınçlı döküm kalıbının satın alma fiyatı yalnızca başlangıç noktasıdır. Kullanım ömrü boyunca bakım, onarım, kaplama ve yedek parçalara para harcayacaksınız. Kalıbınızın beklenen ömrünü anlamak, parça başına gerçek maliyeti hesaplamak için çok önemlidir.
Standart bir H13 alüminyum basınçlı döküm kalıbının, birincil aşınma yüzeylerinin değiştirilmesi gerekmeden önce genellikle 80.000 ila 120.000 iyi atış üretmesi beklenir. Bu numara bir garanti değildir; alaşım sıcaklığına, enjeksiyon hızına, termal döngüye ve soğutma sisteminin ne kadar iyi çalıştığına bağlıdır. Birinci sınıf çelik ve iyi soğutmayla yapılmış bir kalıp 150.000-200.000 atışa ulaşabilirken, daha düşük dereceli bir takım 30.000 atıştan sonra ısı kontrolü gösterebilir.
Magnezyum alaşımları alüminyumdan biraz daha düşük sıcaklıklarda dökülür, bu da süreç iyi yönetilirse genellikle biraz daha uzun kalıp ömrü sağlar. Çinko alaşımları kalıplanması en kolay olanlardır ve sıcak hazneli çinko kalıpları, çalışma sıcaklığı çok daha düşük olduğundan genellikle 500.000 atımı aşar. Çinko takımların sıklıkla alüminyum takımlara göre daha az agresif olarak işlenen sertleştirilmiş uçlarla yapılmasının bir nedeni budur.
Basınçlı döküm kalıpları için ana arıza modu, yüzlerce termal döngünün kalıp yüzeyinde küçük çatlaklardan oluşan bir ağa neden olduğu ısı kontrolüdür. Çatlaklar döküm parçada yüzey kusurlarına neden olur ve sonuçta lehimleme veya yapışmaya neden olur. Çatlakların parlatılması ve yüzeyin işlenmesi de dahil olmak üzere düzenli bakım, kalıbın ömrünü uzatabilir. Ancak her onarım döngüsünün bir maliyeti vardır ve onarım sırasında kalıbın devre dışı bırakılması gerekir.
Alüminyum ve magnezyum kalıplar için yıllık başlangıç kalıp fiyatının %5 ila %10'u kadar bakım bütçesi belirlemek makul bir kuraldır. Çinko için sayı daha düşüktür. Bu bütçe, yeni ejektör pimlerini (yıpranan), yedek kızakları ve yüksek hacimli bir çalışmanın ardından yeniden cilalamayı kapsar. Onarım için kalıp üreticisiyle sözleşme yaparsanız, kalıbın geri gönderilmesine ilişkin lojistiği ve parça üretemeyeceğiniz süreyi de planlamanız gerekir.
Bazı tedarikçiler kalıp bakım anlaşmaları sunmaktadır. Kalıp, her X bin atıştan sonra inceleme için geri gönderilir ve tedarikçi, sabit bir ücret karşılığında öngörülen servis adımlarını gerçekleştirir. Bu, yatırımınızı korur ve uzun üretim durmalarını önleyebilir. Bu anlaşmalar her pazarda yaygın değildir ancak yıllık hacmin yüksek olmasını bekliyorsanız sormaya değer.
Parça başına kalıp maliyeti, üretmeyi planladığınız toplam parça sayısına bağlıdır. Bu, bir basınçlı döküm projesinde en önemli hesaplamadır. İşte basit bir örnek.
Kalıp Seçeneği A'nın maliyetinin 20.000 $ olduğunu ve bir parçayı 30 saniyelik döngü süresinde ürettiğini varsayalım. Kalıp Seçeneği B'nin maliyeti 40.000 dolardır ancak daha iyi soğutmaya ve farklı bir yolluk düzenine sahip olduğundan aynı parçayı 22 saniyelik bir döngüde üretir. Çevrim süresinin azaltılması parça başına 8 saniye tasarruf sağlar. 100.000'in üzerinde çekim, yani 800.000 saniye, yaklaşık 222 saatlik makine süresi. 80 dolarlık bir makine saati oranında tasarruf 17.760 dolara ulaşıyor. Bu durumda, aynı üretim hacminde fazladan 20.000 doların çoğunu daha pahalı kalıp öder. Hacim 500.000 çekim ise ekstra yatırım, tasarruflara kıyasla önemsiz kalır.
Bunun tersi de doğrudur. Niş bir ürün için yalnızca 15.000 parçaya ihtiyacınız olduğunda beklenen ömrü daha kısa olan, daha düşük maliyetli bir kalıp doğru çözüm olabilir. 15.000 parçanın üzerinde amortismana tabi tutulan 45.000 ABD Doları tutarındaki uzun ömürlü bir kalıp, parça başına 3 ABD Doları ekleyebilirken, 20.000 ABD Doları tutarındaki kısa ömürlü kalıp, parça başına yalnızca 1,33 ABD Doları tutarında bir katkı sağlayabilir. Daha sonra daha yüksek yedek parça maliyetini kabul edebilirsiniz. Temel karar faktörü, yıllık hacim ve tahmininize duyulan güvendir.
Kalıp spesifikasyonunu tamamlamadan önce basit bir başabaş analizi yapın. Toplam yatırım artı parça başına maliyeti üç farklı hacimde hesaplayın: ihtiyatlı beklenen hacminiz, temel tahmininiz ve yüksek vaka hacmi. Yüksek hacimli senaryo makulse, daha uzun ömürlü kalıba yatırım yapın. İhtiyatlı bir durum muhtemelse, ilk yatırımı azaltın ve aleti onarmayı veya yeniden inşa etmeyi bekleyin.
Aynı prensip boşluk sayımı için de geçerlidir. Tek gözlü bir kalıp 30.000 dolara, iki gözlü bir kalıp ise 48.000 dolara mal olabilir. İki delikli alet %60 daha yüksek bir yatırıma sahiptir ancak saat başına verimi kabaca iki katına çıkarır. Yüksek hacimde, çevrim süresinden sağlanan tasarruf, fazladan 18.000 $'ı kolayca haklı çıkarır. Düşük hacimde, tek boşluklu kalıp daha rasyoneldir çünkü makine süresi daha az darboğaz oluşturur.
Ürün portföyümüzden gerçek dünyadan bir örnek için, magnezyum alaşımlı döküm direksiyon borusu uzun üretim süreçlerinde tutarlı boyutsal stabilite gerektiren tipik bir yapısal otomotiv uygulamasıdır. Bu durumda, birinci sınıf çelik ve rafine soğutmaya daha yüksek bir başlangıç kalıp yatırımı neredeyse her zaman doğru karardır çünkü takımın tekrarlanan kaynak onarımları olmadan birkaç yıl boyunca sıkı toleranslara sahip olması gerekir.
 Özel Magnezyum Alaşımlı Döküm Direksiyon Boru Fabrikası, Üreticiler - Ningbo NK Ningbo NKT Tooling Co., Ltd., Çin Magnezyum Alaşımlı Döküm Direksiyon Borusu Üreticileri ve Özel Fabrikadır, ayrıntılar: Magnezyum Alaşımlı Die... Ürünü Görüntüle →
Kalıp teklifi istemek, CAD dosyası gönderip numara beklemek kadar basit değildir. Güvenilir bir fiyat teklifi, eksiksiz bir spesifikasyon gerektirir ve bu spesifikasyonu hazırlamak için ne kadar çok zaman harcarsanız, karşılaştırmalarınız o kadar doğru olur.
Eksik bilgi, yanlış alıntıların en yaygın nedenidir. Tedarikçi yıllık hacmi bilmiyorsa, daha yüksek bir hacim varsayarak ihtiyacınız olmayan daha pahalı bir alet tasarlayabilir veya düşük bir hacim varsayarak kırılgan bir alet teklif edebilir. Kritik bir maça deliğinin yakınındaki malzemeyi kaldıran ikincil bir işleme işleminden bahsetmezseniz, kalıp deliği doğru konuma alamayabilir veya gereksiz bir büzülme boşluğuna sahip olabilir.
Bu sorular profesyonel bir tedarikçiyi komisyoncudan ayıracaktır. Bir komisyoncu genellikle talebi bir fabrikaya iletir ve teknik sorulara yalnızca belirsiz bir yanıt verebilir. Gerçek bir kalıp üreticisi doğrudan cevap verebilir, bir süreç planı sağlayabilir ve benzer bir kalıbın örneğini gösterebilir.
Mevcut bir teklifin aynı kalıp spesifikasyonu için diğer tekliflerden çok daha düşük olması durumunda dikkatli olun. Aradaki fark, çekirdek ve boşluk için sertleştirilmemiş çelik kullanılması, soğutma kanallarının minimum düzeyde olması, köşe detaylarında EDM olmaması veya test edilmemiş bir geçit tasarımından kaynaklanıyor olabilir. Tedarikçiden düşük fiyatı ayrıntılı bir dökümle gerekçelendirmesini isteyin. Benzer şekilde, daha yüksek bir kalıp ömrü talep ettiğinizde fiyat teklifi çok az değişirse, tedarikçi tasarımı bu ömre ulaşacak şekilde ayarlamamış olabilir. Gerçekçi bir teklif, artan çelik kalitesi ve soğutma yatırımını anlamlı bir fiyat artışıyla yansıtacaktır.
Tedarikçinin gerçek üretim kapasitesinin doğrulanması da önemlidir. Yurtdışındaki bir tedarikçiden ürün alıyorsanız, işleme alanının güncel fotoğraflarını ve yapılmakta olan kalıbı görmek için bir video görüşmesi isteyin. Örneğin şirketimizin tesis profili, 6.000 metrekarelik üretim alanına ve 80'den fazla çalışana sahip modern bir fabrikayı göstermektedir; bu, ciddi bir kalıp üreticisine uygundur. Ancak projeniz için mevcut olan spesifik makineleri de onaylamanız gerekir. CNC makinesine sahip her fabrika büyük ve karmaşık bir kalıp üretemez.
En düşük kalıp teklifini seçmek cazip gelebilir ancak kalıp, önümüzdeki birkaç yıl boyunca satacağınız her parçayı şekillendiren üründür. Tedarikçiler arasındaki maliyet farklılıkları sadece kâr marjından ibaret değil; mühendislik derinliğini, üretim kapasitesini, kalite sistemlerini ve teslimattan sonra kalıbı destekleme istekliliğini yansıtırlar.
Deneyimli bir kalıpçı gibi Ningbo NKT Tooling Co., Ltd. işleme becerilerinden daha fazlasını getirir. 2009 yılında özel bir basınçlı döküm kalıp tasarım stüdyosuyla başlayan, yıllarca çinko ve alüminyum aletler üretmeye devam eden, ardından 2016'da magnezyum alaşımlı otomobil parçaları ve yüksek vakumlu kalıplara genişleyen bir geçmiş sunuyoruz. Bu zaman çizelgesi, ince duvarlı yapısal bileşenler ve sıkı toleranslı direksiyon parçalarının zorluklarının üstesinden geldiğimiz anlamına geliyor. Bir kalıbın neden arızalandığını ve bu arızaya karşı nasıl tasarım yapılacağını biliyoruz.
Bu deneyim tasarım aşamasında doğrudan kalıp maliyetine yansıyor. Kaynak hatlarını azaltan bir kapı konumu veya çevrim süresini %15 kısaltan bir soğutma kanalı düzenlemesi veya daha sağlam ve bakımı daha kolay bir kızak tasarımı önerebiliyoruz. Bu öneriler ücretsiz değildir ancak parça başına maliyeti ve arıza süresi riskini azaltır.
Kalite sistemleri de önemlidir. İlk kez 2011 yılında alınan ISO9001 sertifikasına sahibiz. Resmi bir kalite sistemi, tasarım incelemeleri, malzeme denetimi, süreç içi ölçüm ve son doğrulama için disiplinli bir süreç oluşturur. Otomotiv müşterileri için tutarlı dokümantasyon çok önemlidir. Belgelenmiş bir kalite sistemine sahip olmayan bir tedarikçi yine de iyi bir kalıp üretebilir ancak süreç tekrarlanamaz ve gizli kusur riski daha yüksektir.
Bir tedarikçiyi değerlendirirken değer akışının tamamını göz önünde bulundurun. Kapsamlı bir DFM raporu alacak mısınız? Tedarikçi dolum ve katılaşmayı incelemek için akış simülasyonunu kullanacak mı? Geometriye olduğu kadar sızdırmazlık konusuna da aynı özeni göstererek yüksek vakumlu bir kalıp mı üretecekler? Bu yetenekler otomotiv alüminyum dökümü için giderek standart hale geliyor. Örneğin, bir alüminyum alaşımlı döküm braketi yüksek mukavemet ve düşük gözeneklilik gerektiren yapısal bir parçadır. Yüzlerce benzer braket üreten bir tedarikçi, ideal yolluk oranını ve büzülme kontrolü için önleyici adımları bilecektir.
 Özel Alüminyum Alaşımlı Döküm Braket Fabrikası, Üreticiler - Ningbo NKT Tooli Ningbo NKT Tooling Co., Ltd. Çin Alüminyum Alaşımlı Döküm Braketi Üreticileri ve Özel Fabrikadır, ayrıntılar: ADC12 alüminyum alaşımlı ... Ürünü Görüntüle →
Üretim alanımızda tüm iş yelpazesini gerçekleştiriyoruz: geleneksel, yüksek vakumlu ve sıkma döküm kalıplarının yanı sıra sıcak hazneli çinko takımlar ve çok kaydırıcılı makineler. Ayrıca daha geniş üretim sürecine yönelik bir bakış açımızı sürdürüyoruz. Örneğin bir motor mahfazası kalıbının, soğutma parçalarının otomatik olarak yerleştirilmesi ve ardından gelen işleme ile etkileşime girmesi gerekir. Kalıp imalatçısı bu sonraki adımları anlarsa, montajı karmaşıklaştıran özellikler yaratmaktan kaçınabilir.
Kalıp tedarikçilerini karşılaştırırken benzer ölçek ve karmaşıklığa sahip parçaların örnek olay incelemelerini isteyin. Bir portföyü yalnızca güzel kalıplanmış parçalara göre yargılamayın. İlk denemeleri, zorlukları ve beklenmedik gözeneklilik veya boyut sorunlarını nasıl çözdüklerini sorun. Cevaplar size teklifteki numaradan çok tedarikçi hakkında daha fazla bilgi verecektir.
Son olarak kalıbın bir sermaye yatırımı olduğunu unutmayın. İyi oluşturulmuş bir kalıp, çinko işleme durumunda birkaç yıl, hatta on yıllar boyunca onarılabilir, değiştirilebilir ve yeniden kullanılabilir. Kötü yapılmış bir kalıp, üretim programınızı zorlayabilir ve müşteri ilişkilerinize zarar verebilir. Basınçlı döküm kalıbının gerçek maliyeti, çok erken alınan maliyet tasarrufu kararının ardından ortaya çıkabilecek kesintileri, gecikmeleri ve hurdaları içerir.
Özetle “Bir basınçlı döküm kalıbının tipik maliyeti nedir?” sorusunun tek bir cevabı yoktur. Tek dürüst cevap bunun parçaya, alaşıma, üretim hacmine ve spesifikasyona bağlı olduğudur. Basit bir çinko sıcak hazneli kalıp 10.000 doların altında üretilebilirken, vakum destekli büyük, çok kızaklı bir alüminyum kalıp 100.000 doları aşabilir. Ancak bütçe, parçanın uygun bir teknik incelemesi tamamlanmadan belirlenmemelidir.
Yıllık hacminizi ve kalıp ömrü gereksiniminizi net bir şekilde anlayarak başlayın. Daha sonra ayrıntılı bir DFM ve maliyet dökümüyle varsayımlarınızı sorgulayacak bir tedarikçiyle iletişime geçin. Otomotiv uygulamaları için bir parça tedarik ediyorsanız, hem geleneksel hem de gelişmiş süreçlerde kanıtlanmış deneyimi olan ve ön maliyet ile uzun vadeli üretkenlik arasındaki dengeyi açıklayabilecek bir ortak arayın. Daha kısa çevrim sürelerine, daha düşük gözenekliliğe ve daha az kusura izin veriyorsa, biraz daha yüksek bir kalıp yatırımı genellikle haklı çıkar. Emin değilseniz, tedarikçiden aşağıdaki gibi benzer bir durumda size yol göstermesini isteyin: otomotiv parçalarında alüminyum alaşımlı döküm uygulaması Bu, tasarım ve süreç tercihlerinin sonuçta ödediğiniz fiyatı nasıl kontrol ettiğini göstermektedir.
Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
86-135-64796935
Telif hakkı © Ningbo NKT Tooling Co., Ltd. Tüm Hakları Saklıdır.

