İletişim Bilgileri
-
 Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
-
 86-135-64796935
Teklif Al
Alüminyum Döküm Kalıplarını Nerede Bulabilirim? Alıcılar için Pratik Kaynak Bulma Kılavuzu
2026-08-06
Basit bir satın alma sorusuyla başlar. Bir otomotiv parçası tedarikçisindeki üretim mühendisi, bir müşteriden bir talep alır: yaklaşık 300 x 200 milimetre boyutunda, duvar kalınlığı yaklaşık 2,8 milimetre olan, yıllık 40.000 birimlik hedeflenen yeni bir alüminyum muhafaza ve ilk numune onayının son tarihi on ay sonra. Mühendis daha önce hiç alet tedarik etmemişti, bu nedenle soru meslektaşlarına tekrarlanıyor, çevrimiçi forumlarda bulunuyor ve arama motorlarına yazılıyor: Alüminyum döküm kalıplarını nerede bulabilirim?
Dürüst ve doğrudan cevap, üretim sınıfı alüminyum parçalar için alüminyum döküm kalıplarını genel bir makine atölyesinde, kum döküm tedarik mağazasında veya hobi pazarında değil, profesyonel bir basınçlı döküm kalıp üreticisinde bulmanızdır. Üretim alüminyum döküm kalıbı hassas bir mühendislik ekipmanıdır. Parça geometrisini, boyutsal tutarlılığı, yüzey kaplamasını, çevrim süresini ve parça başına uzun vadeli maliyeti kontrol eder. Kalıp, tüm döküm operasyonundaki en etkili varlıktır ve kalıp arayışı, hızlı bir çevrimiçi satın alma işlemi yerine bir tedarikçi seçim projesi olarak ele alınmalıdır.
Bu makale, endüstriyel anlamda alüminyum döküm kalıplarını nerede bulacağınızı, farklı kalıp türlerinin projeniz için ne anlama geldiğini ve bunları üreten üreticileri nasıl değerlendireceğinizi açıklamaktadır. Ayrıca tasarım ve yapım süreci, maliyet ve teslim süresi etkenleri ve alıcıların alüminyum döküm için takım tedarik ederken yaptıkları yaygın hatalar da anlatılıyor. Amaç, size pratik bir çerçeve sunmaktır; böylece ilk teklif talebiniz, belirsiz fiyatlar yığını yerine anlamlı yanıtlar üretir.
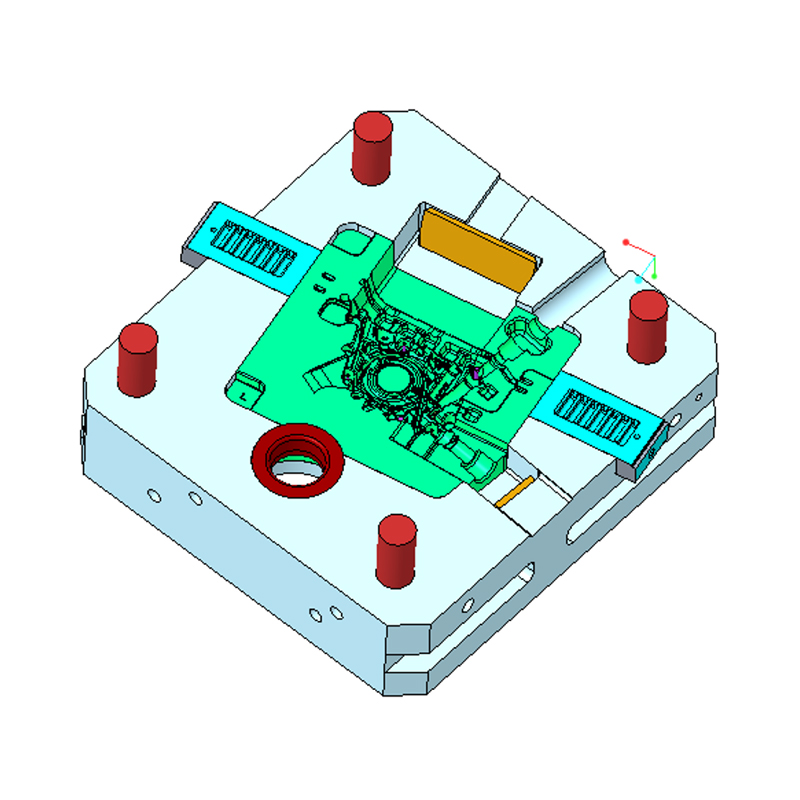
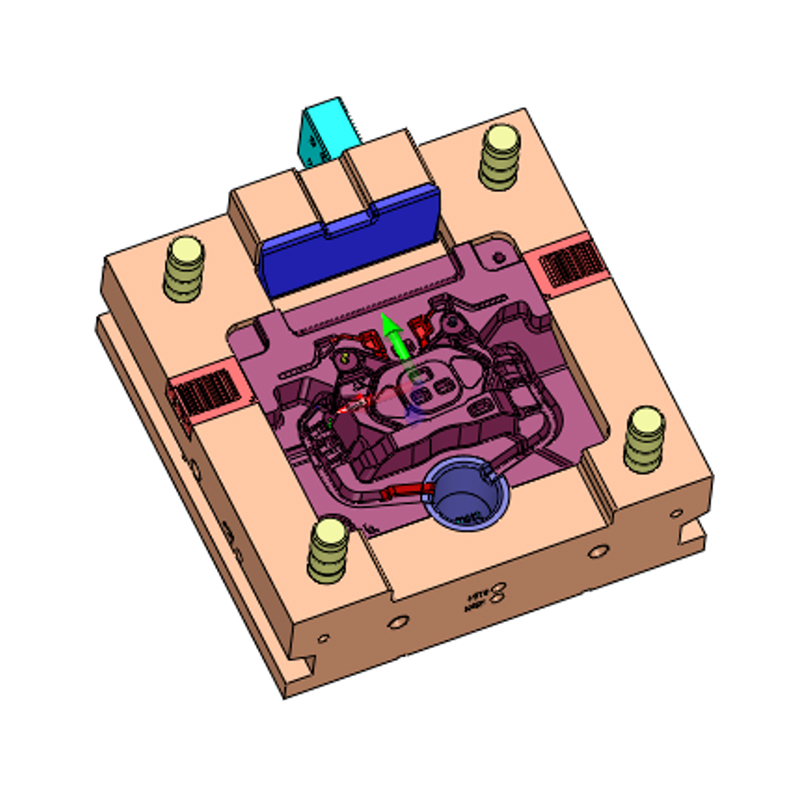
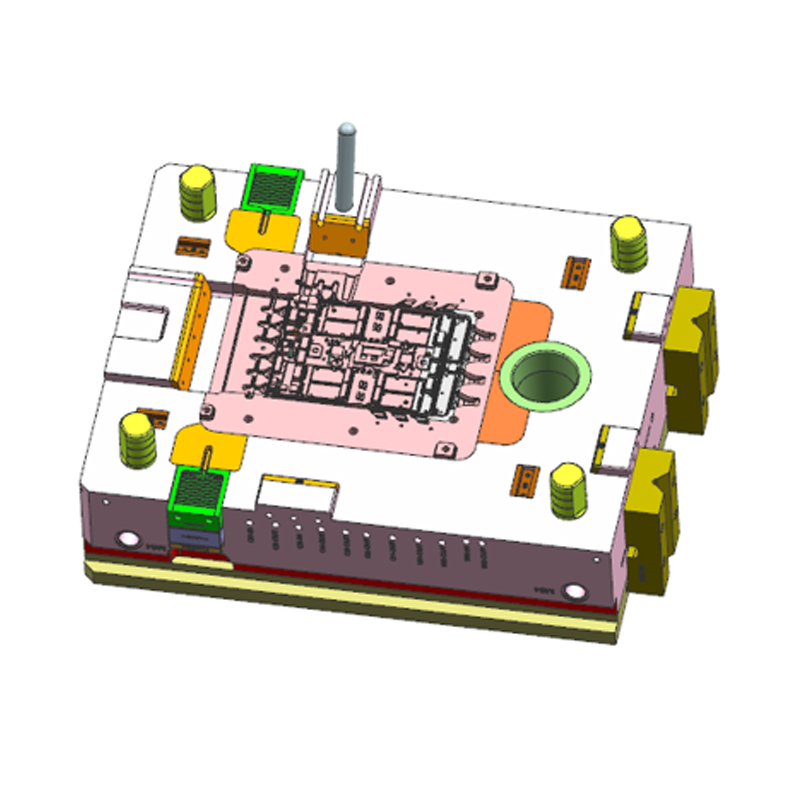
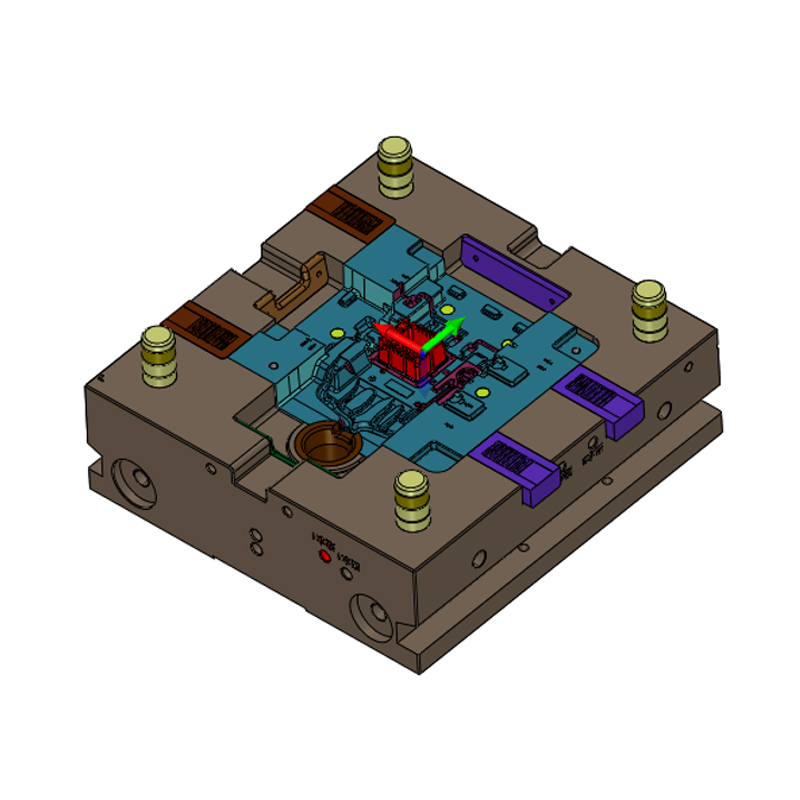
Endüstriyel üretim için alüminyum döküm kalıpları, genellikle kalıp atölyeleri, kalıp üreticileri veya takım imalatçıları olarak adlandırılan uzman takım işleme şirketleri tarafından tasarlanıp üretilir. Bu şirketler tüm süreci yönetiyorlar: parça tasarımını analiz ediyorlar, kalıbın mühendisliğini yapıyorlar, çelik boşluğu işliyorlar, ısıl işlem uyguluyorlar, kızakları ve ejektörleri monte ediyorlar ve ardından spesifikasyonu karşılayan parçalar üretene kadar kalıbı bir basınçlı döküm makinesinde deniyorlar. Kalıp bir raf öğesi değildir. Belirli bir döküm geometrisi ve üretim süreci çerçevesinde siparişe göre üretilmiş mühendislik ürünü bir üründür.
Kalıp yapımının coğrafi yoğunluğu basınçlı döküm faaliyetini takip eder. Dünyadaki alüminyum basınçlı döküm kalıplarının büyük bir kısmı Çin'in Yangtze Nehri Deltası ve Pearl Nehri Deltası bölgelerinde, İtalya'da, Almanya'da, Japonya'da ve Amerika Birleşik Devletleri'nde üretilmektedir. "Yakınımda alüminyum döküm kalıplarını nerede bulabilirim" diye soruyorsanız, cevap genellikle yerel dökümhane endüstrisine hizmet veren bölgesel bir takım odasına yönlendirecektir. Küresel kaynaklara açıksanız, Ningbo ve Şangay gibi şehirlerin merkezinde bulunan Yangtze Nehri Deltası, dünyadaki kalıp mühendisliği uzmanlığının en yoğun kümelerinden biridir. Avrupa ve Kuzey Amerika döküm tesislerinde kullanılan kalıpların birçoğu burada üretilmekte ve daha sonra kurulum için gönderilmektedir.
Güvenilir bir başlangıç noktası, bir basınçlı döküm dökümhanesine doğrudan hangi kalıp atölyesini kullandığını sormaktır. Dökümhaneler, makinelerine uyan ve yüzbinlerce çevrime dayanabilen kalıplara bağımlıdır. Proses mühendisleri hangi tedarikçilerin düz işleme, dürüst çelik ve pratik DFM geri bildirimi sunduğunu biliyor. Bu yönlendirme yolu size haftalarca süren tarama süresinden tasarruf etmenizi sağlayabilir.
Diğer bir yol ise, özellikle kendi bünyesinde basınçlı döküm tecrübesi varsa, kalıp üreticisiyle doğrudan iletişime geçmektir. Kalıp tasarlayan, üreten ve bunları kendi makinelerinde deneyebilen bir fabrika, size daha hızlı geri bildirim sağlayacak ve daha az aktarma sorunu sağlayacaktır. İyi bir örnek Ningbo NKT Takım A.Ş., Ltd. , alüminyum, magnezyum ve çinko alaşımlı basınçlı döküm kalıplarının uzmanlaşmış bir üreticisidir. Şirket 2009 yılında bir kalıp tasarım stüdyosu olarak kuruldu, 2010 yılında üretime geçti ve o zamandan beri 80'den fazla çalışandan, on beş kıdemli mühendisten oluşan bir ekip ve yıllık 300 setten fazla yüksek hassasiyetli kalıp üretim kapasitesi oluşturdu.
Doğru kanal durumunuza bağlıdır, ancak cevabın kısa versiyonu tutarlıdır: alüminyum döküm kalıplarını, basınçlı döküm için kalıcı takımlar üreten profesyonel bir üreticide bulursunuz ve bu üreticiyi yalnızca yakınlık veya fiyata değil, mühendislik derinliğine, ilgili deneyime ve kalite kontrolüne göre seçersiniz.
"Alüminyum döküm kalıbı" terimi temelde farklı birçok şeyi kapsar ve aralarındaki kafa karışıklığı, bu kadar çok kaynak bulma talebinin yanlış bir başlangıç yapmasının nedenlerinden biridir. Günlük dilde bu ifade, alüminyum parçaların dökümü için kullanılan bir kalıp veya diğer maddelerin dökümü için alüminyum malzemeden yapılmış bir kalıp anlamına gelebilir. Bu makale ilkiyle ilgilidir: erimiş alüminyum alaşımını bitmiş metal bileşenlere dönüştüren aletler. Bu kalıplar neredeyse her zaman alüminyumdan değil takım çeliğinden yapılır. Alüminyum basınçlı döküm için tipik bir üretim kalıbı, H13 sıcak iş takım çeliğinden veya SKD61 gibi eşdeğerinden işlenir, kabaca 44 ila 52 HRC'ye kadar sertleştirilir ve döküm döngüsü sırasında kalıp sıcaklığını kontrol etmek için su soğutmalı kanallardan oluşan bir ağ ile donatılır.
Alüminyum dökümler için dört yaygın kalıp tipi aşağıda listelenmiştir. Her biri farklı bir hacim ve kalite gereksinimine yanıt verir.
| Kalıp tipi | Tipik süreç | Yıllık hacim aralığı | Tipik tolerans | Bağıl kalıp maliyeti |
|---|---|---|---|---|
| Kum döküm modeli | Kum kalıplama | 1 ila 2.000 parça | artı/eksi 0,5 - 1,5 mm | Düşük |
| Kalıcı kalıp | Yerçekimi döküm | 1.000 ila 50.000 parça | artı/eksi 0,2 ila 0,5 mm | Orta |
| Düşük-pressure mold | Düşük-pressure die casting | 5.000 ila 100.000 parça | artı/eksi 0,1 ila 0,3 mm | Orta-high |
| Yüksek basınçlı döküm kalıbı | Yüksek basınçlı döküm | 20.000 ila 1.000.000 parça | artı/eksi 0,05 ila 0,15 mm | Yüksek |
Tablo katı bir karar ağacı değildir ancak size bir başlangıç noktası verir. Yıllık hacminiz iki bin parçanın altındaysa kum dökümü çoğu zaman ekonomik yoldur. Birkaç bin ile on binlerce arasındaysanız, yerçekimi kalıcı kalıplama, takım maliyeti ve tekrarlanabilirlik arasında bir denge sunar. Yılda elli bin veya daha fazla parçanın sürekli üretimini planlıyorsanız, yüksek basınçlı döküm genellikle rekabetçi bir birim maliyet için ihtiyacınız olan çevrim süresini ve tutarlılığı sağlayan tek işlemdir.
Yüksek basınçlı döküm, otomotiv ve endüstriyel sektörlerdeki alüminyum bileşenler için baskın işlemdir. Bu işlemde kalıp, soğuk odalı basınçlı döküm makinesine monte edilir. İlk olarak alüminyum ayrı bir gaz veya elektrik ısıtmalı fırında eritilir. Daha sonra, enjeksiyon püskürtme manşonuna hassas bir miktar sıvı alüminyum dökülür ve hidrolik olarak çalıştırılan bir piston, metali saniyede iki metreyi aşabilen hızlarda kapalı kalıp boşluğuna iter ve ardından yoğun bir basınç uygulanır. Metal bir saniyeden çok daha kısa bir sürede katılaşır, kalıp açılır, döküm çıkarılır ve döngü tekrarlanır.
Kalıp yaklaşık 660 santigrat derecede sıvı metale maruz kaldığından ve ardından su hatlarıyla hızla soğutulduğundan, boşluğun yüzeyi termal yorgunluğa, ısı kontrolüne ve lehimlemeye karşı dayanıklı olmalıdır. Bu nedenle çelik kalitesi ve ısıl işlem çok önemlidir. Yüksek basınçlı alüminyum döküm kalıbı aynı zamanda termodinamik bir makinedir: Soğutma kanallarının konumu, çapı ve akış hızı, dökümün ne kadar hızlı katılaşacağını, büzülme gözenekliliğinin nereye gideceğini ve döngünün kaç saniye süreceğini belirler.
Daha düşük hacimler için, yerçekimiyle kalıcı kalıplama pratik bir alternatiftir. Kalıp, bir pivot çerçeve üzerine monte edilmiş daha basit bir çelik alettir. Operatör alüminyumu elle döküyor ve metal boşluğu yerçekiminin etkisiyle dolduruyor. Takım maliyeti, yüksek basınçlı takımlara göre önemli ölçüde daha düşüktür ve yerçekimi dökümleri daha az türbülansa sahiptir, bu da basınç sızdırmazlığını artırabilir. Takaslar daha uzun döngü süreleri, daha düşük verim ve daha kaba yüzey kalitesidir.
Kum dökümü düşük hacimli ucu kaplar. Kalıp, dökmeden önce çıkarılan bir desenle yapılmış, tek kullanımlık bir kum boşluğudur. Kum dökümü prototipler ve küçük partiler için uygundur ancak kalıcı bir kalıbın boyutsal tutarlılığını veya üretkenliğini sağlamaz. Alüminyum döküm kalıp aradığını söyleyen alıcılar nadiren kum kalıplarını kastediyor; genellikle basınçlı döküm makinesinde çalışabilen yeniden kullanılabilir bir alete ihtiyaç duyarlar.
Kalıp tipini netleştirdikten sonra tedarikçi arayışı birkaç pratik kanaldan ilerleyebilir.
Bu en güvenilir yoldur. "Alüminyum basınçlı döküm kalıp üreticisi", "alüminyum döküm takım tedarikçisi" veya "kalıcı kalıp üreticisi" gibi arama terimlerini kullanın ve bir kısa liste oluşturun. Üretim yeteneklerini açıkça sunan şirketleri arayın: işlettikleri işleme ekipmanı, kullandıkları denetim araçları, hizmet verdikleri endüstriler ve kullandıkları mühendislik kaynakları. Isıl işlemi, CNC kapasitesi ve deneme tesisleri hakkında yayınlanmış bilgilere sahip bir fabrikanın bir ticari aracı değil, gerçek bir üretici olması muhtemeldir. Her adayla, tanımlanmış bir parça sunumuyla veya teknik bir anketle iletişime geçin. Sadece alıntı yapma hızını değil, cevaplarının kalitesini de değerlendirin.
Parçaları çalıştıracak bir dökümhaneniz zaten varsa, onlara hangi kalıp üreticisine güvendiklerini sorun. Mevcut bir kalıba göre size bir döküm fiyatı teklif eden bir dökümhanenin genellikle kalıbın güvenilirliği ve bakımı konusunda güçlü fikirleri olacaktır. Dökümhaneniz yoksa, bölgenizdeki birkaç köklü dökümhaneyle iletişime geçin ve onlara kalıplarını kimin yaptığını sorun. Çoğu dökümhane, gelecekteki bir üretim fırsatını hissettiklerinde bu bilgiyi paylaşmaya isteklidir.
Alibaba, Made-in-China, Global Sources ve benzeri platformlar binlerce takım tedarikçisi profili içerir. Yeteneklerin ve fiyat seviyelerinin üst düzeyde taranması için kullanışlıdırlar, ancak gerçek uyarı işaretleriyle birlikte gelirler. Cilalı bir profil, yetenekli bir fabrikanın kanıtı değildir. Şirketin yasal durumunu, ihracat geçmişini ve fiziksel sitesini doğrulayın. Fabrikanın canlı video tanıtımını isteyin ve benzer kalıpları tedarik eden müşterilerden referanslar isteyin. Parayı yalnızca üreticinin iddia ettiği kişi olduğunu doğruladıktan sonra aktarın.
Nürnberg'deki EUROGUSS gibi basınçlı döküm ticaret fuarları, Amerika Birleşik Devletleri'ndeki NADCA etkinlikleri ve Şangay'daki Çin Basınçlı Döküm Fuarı, hem kalıp üreticileri hem de dökümhaneler için buluşma noktalarıdır. Sergi alanında yürümek, gerçek dökümleri yapmak ve mühendislerle doğrudan konuşmak, bir web sitesini okumaktan çok daha bilgilendiricidir. Buna ek olarak, Ningbo ve Şangay çevresindeki Yangtze Nehri Deltası bölgesi, dünyanın en yüksek kalıp yapımı uzmanlığı konsantrasyonlarından birine sahiptir. Çin'den kaynak alıyorsanız bu bölge doğal bir coğrafi hedeftir.
Dökümhane mühendisliği, malzeme bilimi ve ürün tasarımındaki profesyonel kişiler genellikle hangi kalıp tedarikçilerinin kalite ve teslimat konusunda itibar sahibi olduğunu bilir. Basınçlı döküm endüstrisi kompakttır. Yurtdışında takımlama projelerini yöneten güvenilir bir meslektaşın tavsiyesi, düzinelerce anonim çevrimiçi incelemeden daha değerlidir.
Kalıp tedarikçisi, üretim programınızın uzun yıllara dayanan ortağıdır. Bu nedenle seçim tek bir alıntı sayfasına değil, mühendislik ve operasyonel kanıtlara dayanmalıdır. Deneyimli alıcılar aşağıdaki kriterleri kullanır.
Bir kalıp mühendislik analiziyle başlar. Tedarikçi, büzülme gözenekliliğinin oluşabileceği kısıma, taslak açıların yeterli olup olmadığına ve yolluk sisteminin nasıl yerleştirilmesi gerektiğine bakarak resmi bir DFM çalışması sunmalıdır. Akış ve katılaşma simülasyonu, özellikle karmaşık geometriye sahip parçalar için güçlü bir artıdır. Kalıp imalatçısı parça numaranızı teklif sistemine girip herhangi bir teknik yorum yapmadan fiyat verirse endişelenmelisiniz.
Fabrikanın ekipman listesini sorun. Ciddi bir alüminyum döküm kalıp üreticisi, yüksek hızlı CNC işleme merkezlerine, platin ve tel içeren EDM makinelerine, hassas delik işleme için bir jig taşlayıcıya ve son muayene için bir koordinat ölçüm makinesine sahip olacaktır. Kurum içi ısıl işlem de değerlidir. Isıl işlem dışarıdan temin edildiğinde tedarikçi distorsiyon ve sertlik üzerindeki kontrolünü kaybeder ve proje nakliye ve bekleme nedeniyle zaman kaybeder.
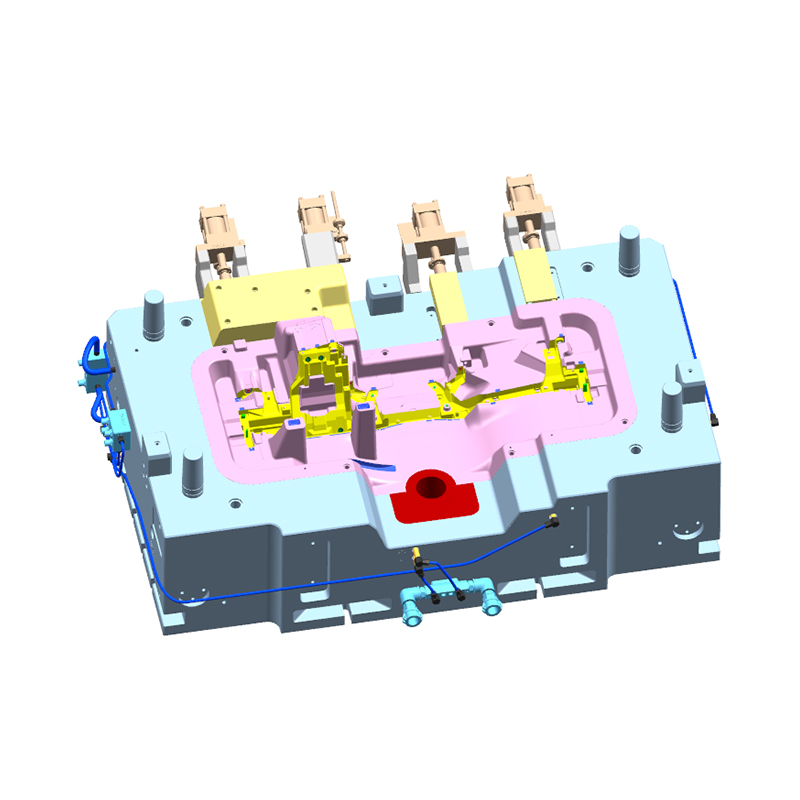
Alüminyum, magnezyum ve çinko alaşımlarının her biri kalıp için ayrı zorluklar yaratır. Alüminyum lehimlemeye ve ısı kontrolüne neden olur; magnezyum kullanım önlemleri gerektirir; çinko, farklı kalıp mimarisine sahip sıcak hazneli makinelerde dökülür. Tedarikçinin her malzemede kaç proje tamamladığını sorun. Deneyimini kanıtlamış bir üretici 800 ton alüminyum alaşımlı döküm kutu kalıpları büyük makineler, dikkatli soğutma ve ağır kaydıraklar gerektiren geniş formatlı alüminyum yapısal dökümlerle uğraşan bir şirkete örnektir.
 Özel 800T Alüminyum Alaşımlı Döküm Kutu Fabrikası, Üreticiler - Ningbo NKT Aracı Ningbo NKT Takım A.Ş., Ltd. is China 800T Aluminum Alloy Die-Cast Box Manufacturers and Custom Factory, details:The aluminum alloy die-c... Ürünü Görüntüle →
ISO 9001 bir temeldir ancak ilgili soru, kalite kontrolün günlük olarak nasıl gerçekleştirildiğidir. İşleme aşamasında boşluk boyutlarını kim inceliyor? Kritik özellikler için hangi ölçüm aracı kullanılıyor? Deneme parçaları çizime göre nasıl değerlendirilir? Nihai kabulde kalıba hangi raporlar eşlik eder? En önemli iki belge kalıp deneme raporu ve nihai CMM raporudur. Sipariş vermeden önce örnekleri görmeyi isteyin.
Basınçlı döküm makinelerine sahip bir kalıp üreticisi, denemeleri dahili olarak gerçekleştirebilir ve aleti birkaç saat içinde ayarlayabilir. Kalıbı harici bir dökümhaneye gönderen sistem, her yinelemede nakliye ve planlamada gecikmelere neden olur. Deneme desteği ayrıca kendi üretim ekibinize teslim edebileceğiniz doldurma hızı, basınç profili ve kalıp sıcaklığı gibi bir başlangıç süreci parametre setinin geliştirilmesini de içerir.
Bir kalıp projesi, tanımlanmış kilometre taşlarının altı ila on altı haftalık bir dizisidir. Tedarikçi bir proje mühendisi atamalı, bir zaman çizelgesi paylaşmalı ve teknik sorulara anlaşılır bir dille yanıt vermelidir. Yurtdışı kaynak kullanımında saat farkını dikkate alın. Bir iş günü içinde yanıt veren bir tedarikçi, genellikle depozitonuzu aldıktan sonra bir hafta boyunca ortadan kaybolan bir tedarikçiden daha güvenilirdir.
Kalıp yapım sırasını anlamak sizi daha iyi bir alıcı yapar. Neden belirli maliyetlerin ortaya çıktığını ve belirli son teslim tarihlerinin neden gerçekçi olduğunu anlamanıza yardımcı olur. Aşağıdaki on adım, yüksek basınçlı bir alüminyum basınçlı döküm kalıbı için tipik bir projeyi temsil etmektedir.
Sıralama pratikte düz bir çizgi değildir. Tasarım incelemeleri, çelik programında gecikmeler, beklenmeyen EDM bulguları ve deneme ayarlamaları var. İyi proje yönetimi, bu değişkenleri ortadan kaldırmak yerine kontrol etmek anlamına gelir. Ortalama olarak, küçük bir kalıp dört ila altı haftada, orta kalıp altı ila on haftada ve büyük bir kalıp on ila on altı haftada, tasarımın onaylanmış olduğu ve herhangi bir değişiklik talebi olmadığı varsayıldığında oluşturulabilir.
Bir alüminyum döküm kalıbının fiyatı, küçük bir tek boşluklu yerçekimi aleti için beş rakamlı düşük bir toplamdan, birden fazla kaydırıcıya ve karmaşık soğutmaya sahip büyük bir yüksek basınçlı döküm kalıbı için birkaç yüz bin dolara kadar değişebilir. Kalıp fiyatlarını karşılaştırmanın zor olduğundan şikayet eden alıcılar genellikle farklı özelliklere sahip takımları karşılaştırıyorlar.
| Kalıp kategorisi | Tipik parça boyutu | Boşluk karmaşıklığı | Tahmini teslim süresi |
|---|---|---|---|
| Küçük kalıp | 300 mm'ye kadar | Tek boşluk, birkaç çekirdek | 4 ila 6 hafta |
| Orta mold | 300 ila 800 mm | Bir veya iki boşluk, sürgü | 6 ila 10 hafta |
| Büyük kalıp | 800 mm'nin üstünde | Çoklu kaydırıcılar ve kaldırıcılar | 10 ila 16 hafta |
En sıkı kontrol faktörü deneme kapasitesidir. Bir kalıp altı haftada işlenebilir, ancak dökümhanenin deneme makinesi dört haftalığına rezerve edilirse proje ancak onuncu haftada tamamlanır. Deneme programını erkenden onaylayın ve teklif talebinde kendi son tarih beklentilerinizi belirtin.
Alüminyum döküm kalıpları, otomotiv ve havacılıktan telekomünikasyona, elektrikli el aletlerinden fitness ekipmanlarına kadar çok çeşitli endüstrilerde kullanılmaktadır. Uygulamada otomotiv uygulamaları mühendislik gereksinimlerine hakimdir. Daha hafif araçlara, elektrikli tahrik sistemlerine ve yapısal dökümlere olan talep, kalıp imalatçılarını daha karmaşık, daha büyük ve daha hassas aletlere doğru itti.
Geleneksel araç sektöründeki tipik alüminyum döküm uygulamaları şunları içerir:
Yeni enerjili araç segmenti, kalıpların tasarlanma ve üretilme biçimini şekillendiren ek talepleri de beraberinde getirdi:
Malzeme spesifikasyonu başka bir katman ekler. ADC12 ve A380 en yaygın genel amaçlı alüminyum döküm alaşımlarıdır. AlSi10Mg gibi yapısal döküm kaliteleri, beyaz gövde yapısal düğümleri ve akü muhafazalarında olduğu gibi uzama ve kaynaklanabilirlik gerektiğinde kullanılır. Yapısal alaşımlar için kalıp tasarımı daha zorludur çünkü erimiş metal yolu parçanın nihai uzama değerini etkiler.
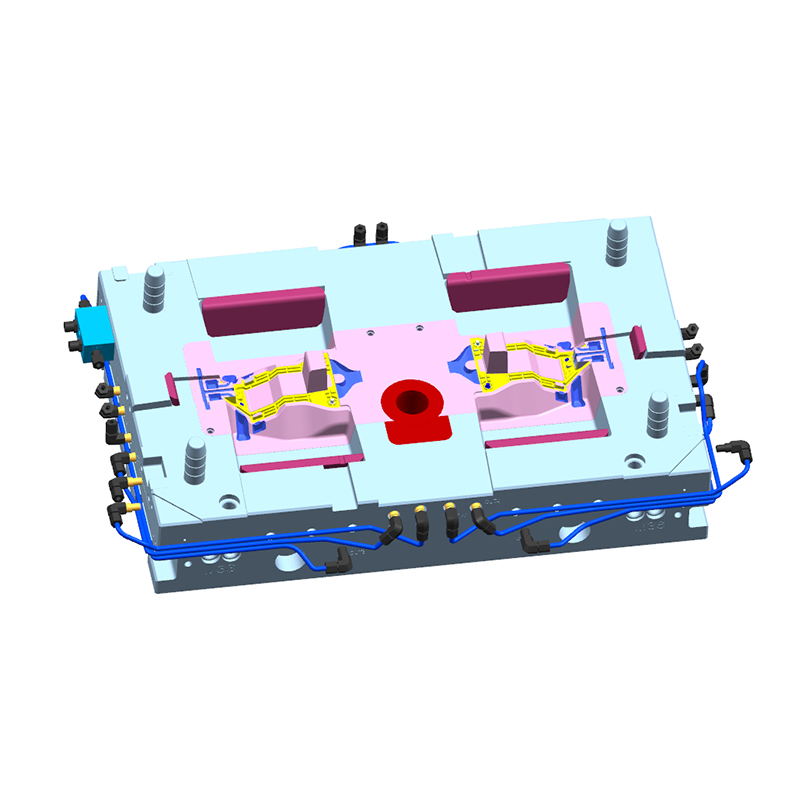
Bunun nedenlerinden biri de bu basınçlı döküm kalıplarının uygulama aralığı genişlemeye devam ediyor. Her yeni uygulama geçit, termal yönetim ve havalandırma konusunda yeni kısıtlamalar getirmektedir. Örneğin bir pil bölmesi plakası, ince duvarlı, geniş, düz bir dökümdür. Gaz gözenekliliğini önlemek için düşük doldurma hızlı bir enjeksiyon profili ve düz bir parça elde etmek için dikkatlice dengelenmiş bir doldurma modeli gerektirir. Zaten üreten bir kalıp üreticisi tek kalıplı iki delikli tasarım kullanan alüminyum alaşımlı döküm pil bölmesi plakası bu zorlukla ilgili doğrudan deneyime sahiptir.
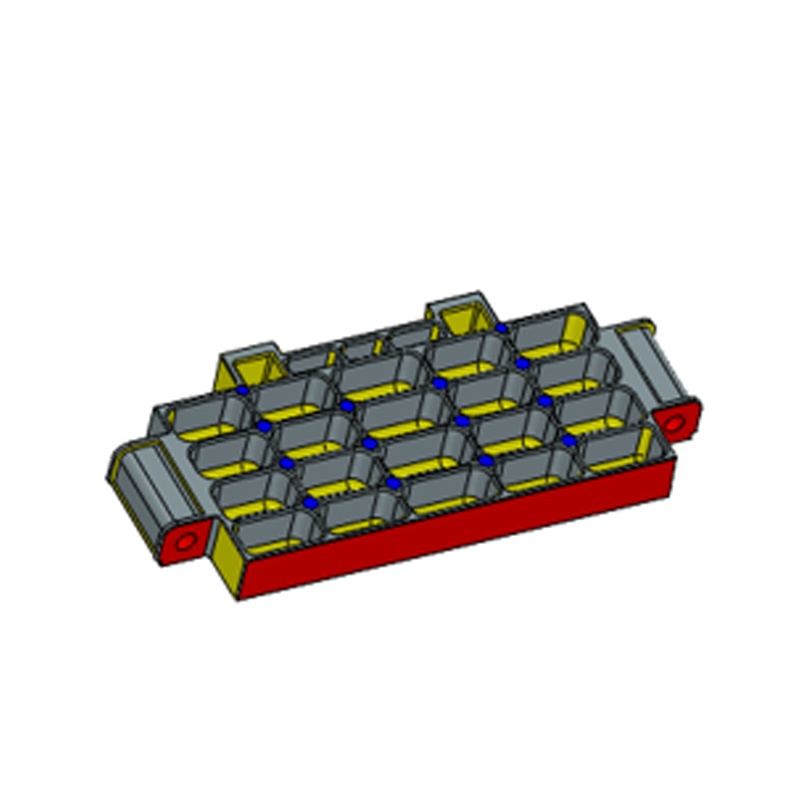 Özel Alüminyum Alaşımlı Döküm Pil Bölmesi Plakası Bir Kalıp İki Delikli F Ningbo NKT Takım A.Ş., Ltd. is China Aluminum Alloy Die-Casting Battery Compartment Plate One Mold Two Holes Manufacturers and Custom Fa... Ürünü Görüntüle →
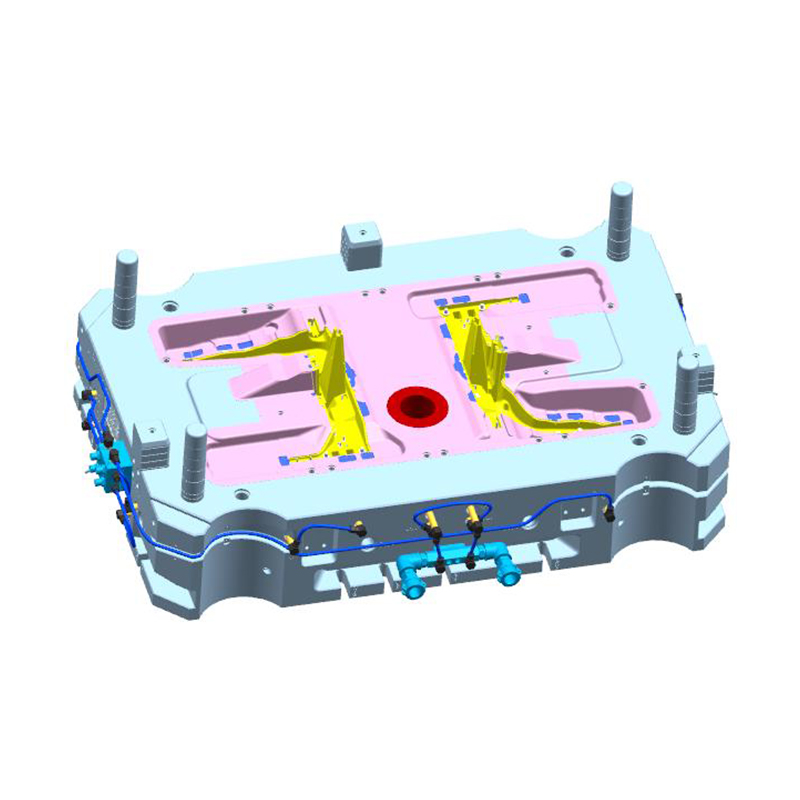
Tahrik motoru muhafazaları başka bir zorlu kategoriyi temsil eder. Bunlar büyüktür, genellikle basınçlı döküm makinesinin maksimum zarfına yakındırlar ve iç kanallardan akan yağı veya suyu kontrol altında tutmak için basınca dayanıklı olmaları gerekir. Statorun dış silindirik yüzeyini çevreleyen soğutma suyu ceketi genellikle katlanabilir bir çekirdek veya karmaşık bir kızak seti kullanılarak dökülür. Kalıp üreticisi maça soğutmasını dikkatli bir şekilde kontrol etmelidir. Aletin paketlenmesi için 2200 ton gibi yüksek sıkma kuvvetine sahip bir makine gereklidir. 2200 ton alüminyum alaşımlı döküm motor gövdesi kalıbı bir elektrikli makinenin arayüz gereksinimlerini karşılamak için kaydırma mekanizmalarına ve boyut kontrolüne sahip, bu ölçek için tasarlanmış takımların bir örneğidir.
 Özel 2200T Alüminyum Alaşımlı Döküm Motor Muhafaza Fabrikası, Üreticiler - N Ningbo NKT Takım A.Ş., Ltd. is China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers and Custom Factory, details:The 2200T ... Ürünü Görüntüle →
Bir alıcı için ders basittir. Birisi "Alüminyum döküm kalıplarını nerede bulabilirim" diye sorduğunda genellikle üretim hattına girecek ve yıllarca orada kalacak bir alet soruyor demektir. Doğru kaynak, uygulamaya özel referansları olan bir üreticidir ve konuşmak için doğru zaman, yalnızca parça şeklinizi değil parça fonksiyonunuzu tanımlayabildiğiniz zamandır.
Müşterilerin kalıp tedarikçilerini değerlendirmelerine yardımcı olduğum yıllar boyunca, takımlama sorunlarının çoğunun işleme hatalarından kaynaklanmadığını gördüm. Bunlar, ilk çelik katmanın kesilmesinden çok önce alınan kararlardan kaynaklanmaktadır. İşte tekrarlanan hatalar.
Kalıp, çok yıllı bir üretim varlığıdır. Yüksek hurda, yavaş döngüler ve zamanından önce kalıp arızası üreten düşük fiyatlı bir kalıp, tasarruftan daha pahalıya mal olacaktır. Teklifleri her zaman ayrıntılı bir spesifikasyonla karşılaştırın: kalıp çeliği kalitesi, boşluk sayısı, beklenen kalıp ömrü, dahil edilen deneme hizmetleri ve teslimat programı.
Kalıp üreticisi duvar kalınlığını değiştirmeyi veya ayırma hattını taşımayı önerdiğinde, bazı alıcılar tedarikçinin sadece maliyetten tasarruf etmeye çalıştığını varsayıyor. Aslında DFM geri bildirimi, takım üreticisinin dökümünüzü daha sonra ortaya çıkacak kusurlardan koruma yoludur. Mühendislik gerekçesini sorun ve bunu kendi ekibinizle birlikte değerlendirin.
Tek başına bir 3D model, tam bir kalıp gereksinimini tanımlamaz. Tolerans blokları, GD ve T referansları, yüzey pürüzlülük değerleri, parlama limitleri ve izin verilen gözeneklilik sınıfları teknik anlaşmada belgelenmelidir. Tedarikçi beklentilerinizi ancak yazılı olarak karşılayabilir.
Soğutma, basınçlı döküm kalıbının en az önemsenen kısmıdır. İyi bir soğutma devresi çevrim süresini kısaltır ve yerel büzülmeyi kontrol eder; zayıf olan ise sıcak noktalar ve parça bozulması yaratır. Tedarikçiye özel dökümünüz için soğutmayı nasıl planladıklarını sorun.
Hemen hemen her yeni kalıp en az iki deneme turu gerektirir. İlk deneme geçitlemeyi doğruluyor, ikincisi ise sürece ince ayar yapıyor. Yalnızca bir deneme planlayan alıcılar, projenin son teslim tarihini aşması karşısında şaşırıyorlar. Deneme teslim süresini en başından itibaren proje planınıza ekleyin.
Ticaret şirketleri bazen kendilerini üretici olarak tanıtırlar. Kalıbınızın onay sırasında bir sorunu varsa, boşluğu işleyen ve denemeyi yürüten kişilerle doğrudan konuşmak istersiniz. Taahhüt etmeden önce fabrika adresini, kaydı ve fiziksel varlıkları doğrulayın.
Peki alüminyum döküm kalıplarını nerede bulabilirsiniz? Pratik açıdan cevap şudur: Kendi bünyesinde mühendislik, çalışan bir fabrika, kalite süreçleri ve alüminyum parçaların dökümünde ilgili deneyime sahip, basınçlı döküm takımlarının uzman bir üreticisini belirleyin. Onlara yalnızca fiyat talebinizi değil, parça verilerinizi ve üretim gereksinimlerinizi de gönderin. DFM analizlerini dinleyin. Operasyonlarını ziyaret edin veya kapsamlı bir sanal kılavuz isteyin. Daha sonra yalnızca toplam fiyatı değil, tüm teknik teklifleri karşılaştırın.
Profesyonel bir kalıp üreticisi, bir fiyat taahhüdünde bulunmadan önce parçanın işlevi, alaşımı, üretim hacmi, mevcut makine kapasitesi ve kalite gereklilikleri hakkında sorular soracaktır. Bu soruları aldığınızda bir komisyoncuyla değil, bir mühendisle konuştuğunuzu bilirsiniz. Bu tam olarak binlerce ve onbinlerce tutarlı alüminyum döküm üretebilecek bir kalıp sunacak türden bir tedarikçidir.
Arama zaman alır. Mühendislik incelemesi sırasında birkaç konuşma ve biraz sabır gerektirir. Ancak bugün seçtiğiniz kalıp, önümüzdeki birkaç yıl için üretim verimliliğinizi, parça kalitenizi ve program marjlarınızı şekillendirecek. Doğru alüminyum döküm kalıp üreticisini bulmak için çaba harcamak, bir döküm programına yapabileceğiniz en yüksek getirili yatırımlardan biridir.
Wangshan Yolu, Jiangbei Bölgesi, Ningbo, Zhejiang, Çin
86-135-64796935
Telif hakkı © Ningbo NKT Tooling Co., Ltd. Tüm Hakları Saklıdır.

